Especifique o diâmetro e o ajuste do furo, a profundidade do diâmetro total, o perfil inferior permitido, a parede final restante mínima e a relação do furo com os munhões do eixo de trabalho. Mantenha o comprimento útil da instalação separado da profundidade do ponto de perfuração. A faixa de furos cegos da Guanshuo lista um furo de 2 a 30 mm, profundidade de 5 a 150 mm e uma relação profundidade-diâmetro máxima de 10:1; esses limites devem ser considerados em conjunto, e não misturados livremente.
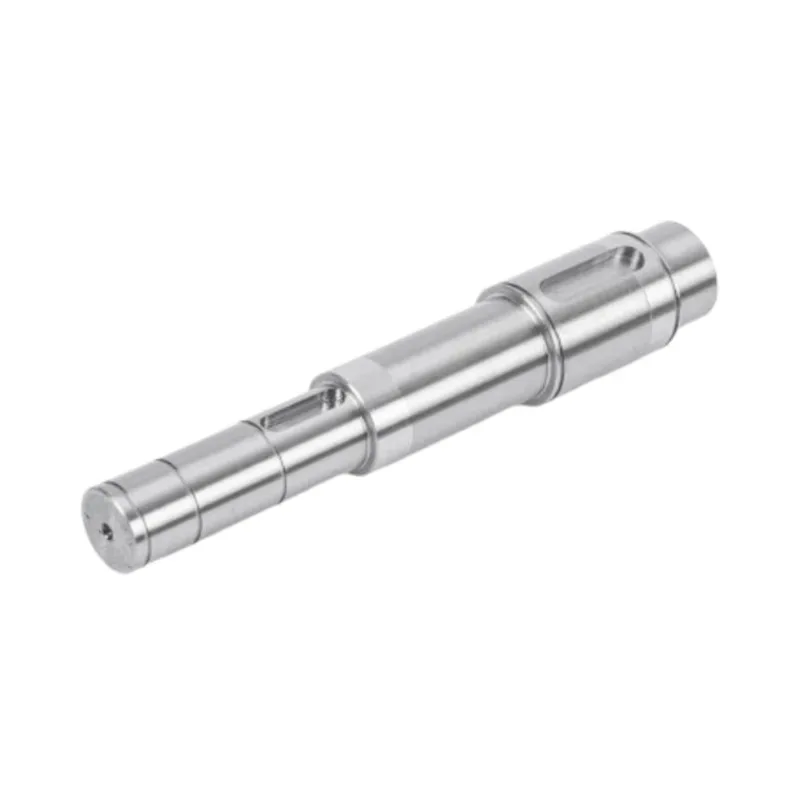
Mantenha um único rasgo de chaveta quando a conexão completa do eixo, chaveta e cubo atender aos requisitos de carga e montagem. Considere rasgos de chaveta duplos opostos quando um cubo precisar de dois caminhos de transferência de torque e a geometria correspondente puder ser fabricada e verificada em conjunto. Duas chavetas não dobram automaticamente a classificação da conexão: diferenças dimensionais podem fazer com que uma chaveta se encaixe primeiro, e o eixo e o cubo ainda precisam de suas próprias verificações de resistência.
Projete um eixo escalonado em torno dos componentes que ele localiza. Verifique o filete do eixo em relação ao envelope de canto permitido do rolamento selecionado, forneça ao anel do rolamento suporte de ressalto suficiente e controle a distância funcional entre as faces de localização. Especifique o tamanho do diário e a geometria do ombro separadamente. Um raio escolhido apenas por conveniência de usinagem pode obstruir o assentamento; um canto mais agudo escolhido apenas para folga pode criar um problema de fadiga.
Use 304 como ponto de partida para serviços gerais úmidos ou levemente corrosivos. Considere 316 quando a exposição ao cloreto torna a resistência à corrosão uma prioridade mais forte. Avalie o 420 tratado termicamente quando o eixo precisar de uma superfície dura e resistente ao desgaste e o ambiente for compatível com esse tipo. A capacidade HRC 48 a 55 de Guanshuo se aplica a 420 após têmpera e revenido em baixa temperatura. Não se aplica a todos os eixos inoxidáveis. Especifique a classe, a condição do material e o requisito de dureza juntos e, em seguida, controle a geometria do diário acabado separadamente.
Especifique a rugosidade da superfície do eixo do motor separadamente para cada zona funcional. Marque os mancais do rolamento, as áreas de contato da vedação, as sedes do rotor ou de encaixe por pressão e os recursos de transferência de torque no desenho e, em seguida, dê a cada zona o acabamento que sua peça correspondente exige. Mantenha o diâmetro, excentricidade, retilineidade e cilindricidade como controles separados. Em Guanshuo, os acabamentos publicados variam de Ra ≤ 0,8 μm em um produto de eixo liso inoxidável a Ra 0,2–0,4 μm em um eixo de alta velocidade e Ra 0,05–0,2 μm na posição do rolamento de um eixo de ultraprecisão. Essas são faixas específicas de produtos e não uma especificação geral para cada eixo do motor.
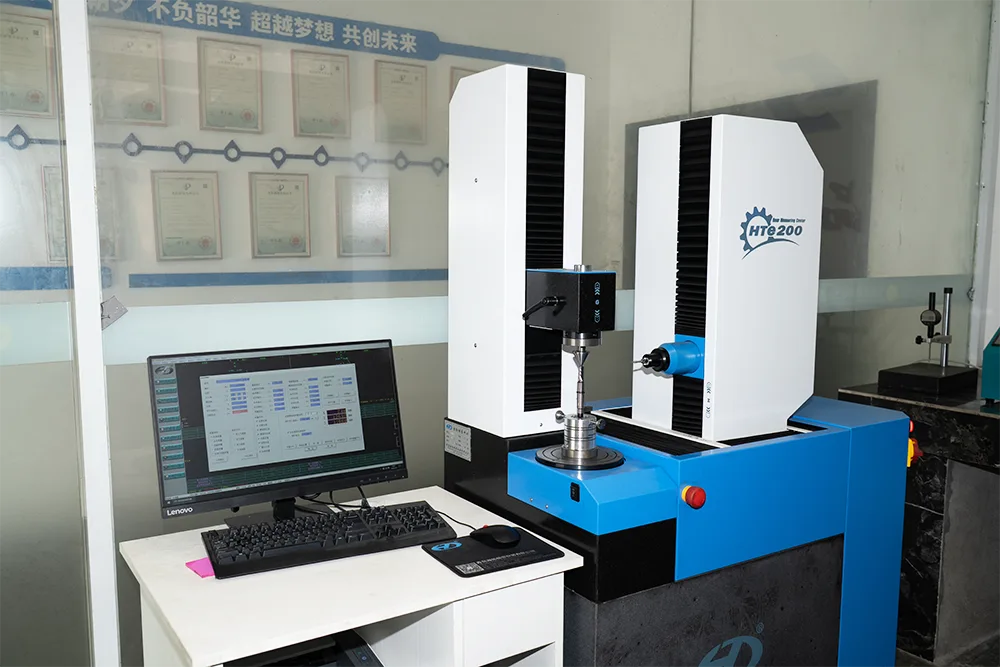
Um relatório de inspeção do eixo do motor deve identificar a peça e a revisão do desenho e, em seguida, registrar os resultados reais das características que afetam o ajuste e a rotação. Geralmente incluem material, diâmetros críticos, excentricidade ou cilindricidade, rugosidade da superfície, dureza e qualquer chaveta ou geometria estriada. Use um relatório do primeiro artigo para aprovar a configuração antes da produção em volume. Use registros de lote e regras de triagem acordadas para mostrar que as peças posteriores permaneceram dentro dos mesmos limites.
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies. política de Privacidade


 10 2026-09
 10 2026-09
 05 2026-09
 28 2026-08
 25 2026-08