O endireitamento do eixo corrige a flexão que permanece após a usinagem ou aparece durante o tratamento térmico. Para um eixo de motor de precisão, normalmente ocorre após o endurecimento e antes da retificação final. A fábrica primeiro mede o eixo em relação aos pontos de referência definidos, aplica uma correção controlada quando necessário e mede novamente. A retificação final então ajusta o tamanho e o acabamento dos diários. Um desenho útil deve indicar o comprimento controlado, o ponto de referência, a retilineidade ou a tolerância de desvio e o estágio de produção ao qual o requisito se aplica.
Escolha a retificação cilíndrica para eixos de motores escalonados, com ressaltos e de vários diâmetros, quando vários munhões devem permanecer fiéis a um eixo. Escolha a retificação centerless para eixos longos e lisos quando um diâmetro externo consistente e um fluxo de lote eficiente forem os principais requisitos. Algumas rotas de produção usam ambos: a retificação centerless lida com um corpo liso de forma eficiente e, em seguida, a retificação cilíndrica finaliza rolamentos críticos ou munhões de vedação em relação ao eixo do eixo.
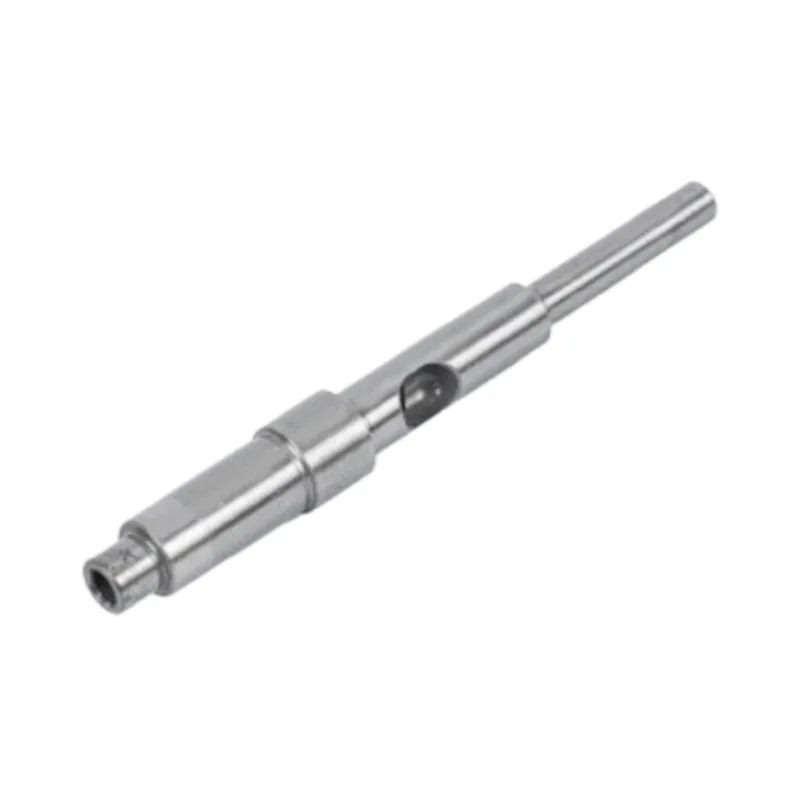
A resposta curta: perfurar um eixo remove muito mais peso do que força. Retire um furo com metade do diâmetro externo e você perderá um quarto do peso, mas apenas cerca de seis por cento da rigidez torcional. Esse comércio é a razão pela qual existem poços ocos, e entendê-lo é como você decide.
Em uma bomba ou ventilador, o eixo do motor só precisa fornecer torque. Em um servoacionamento, em uma junta de robô ou em um eixo CNC, ele também precisa fornecer posição. Alguns mícrons de excentricidade no eixo tornam-se um erro visível na extremidade do braço do robô e um gemido que o operador ouve durante todo o movimento. Essa diferença muda quais especificações são importantes. Este guia cobre os poços que Guanshuo constrói para automação e os números que os separam.
Quase todas as dúvidas sobre o eixo do motor terminam aqui: qual aço? A resposta honesta é que não existe a melhor nota, apenas a melhor correspondência. Um eixo de bomba que vive no ar úmido e um eixo de tração que reverte o torque mil vezes por hora falham de maneiras completamente diferentes. Este guia compara as notas que Guanshuo realmente executa e fornece um caminho para escolher uma.
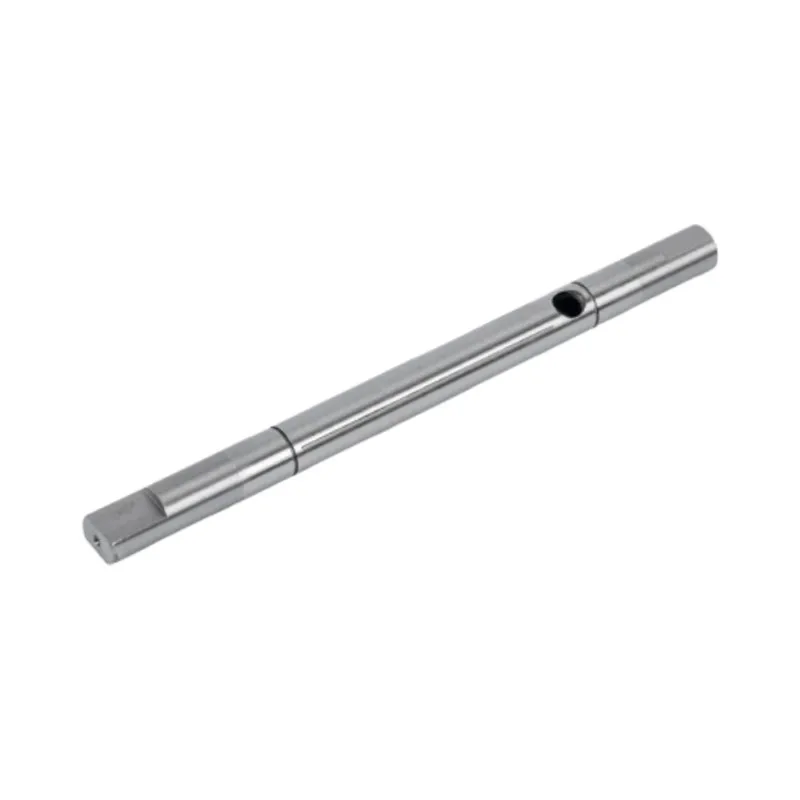
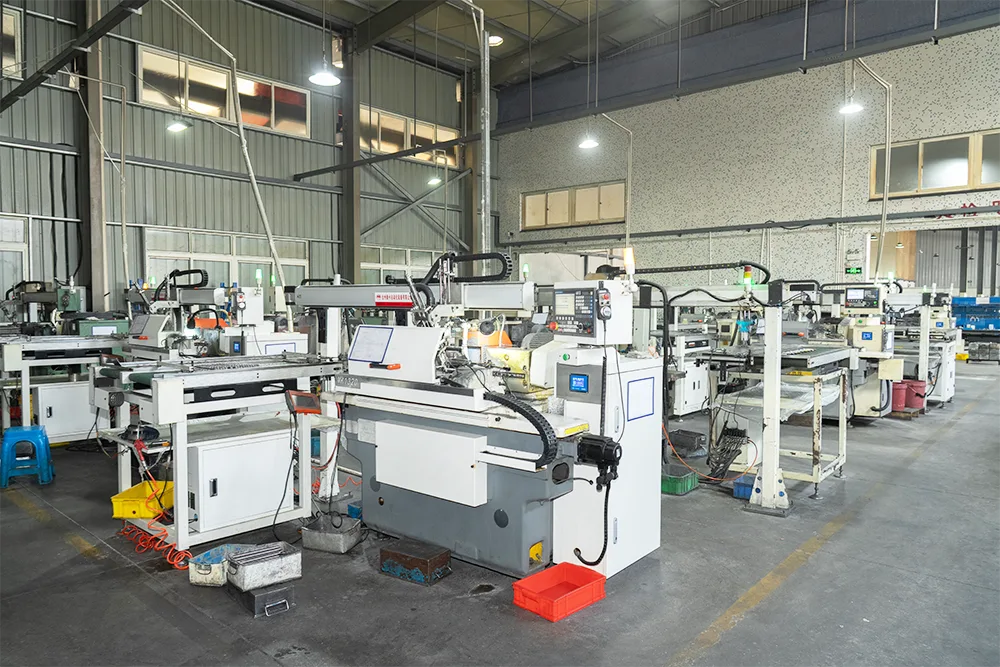
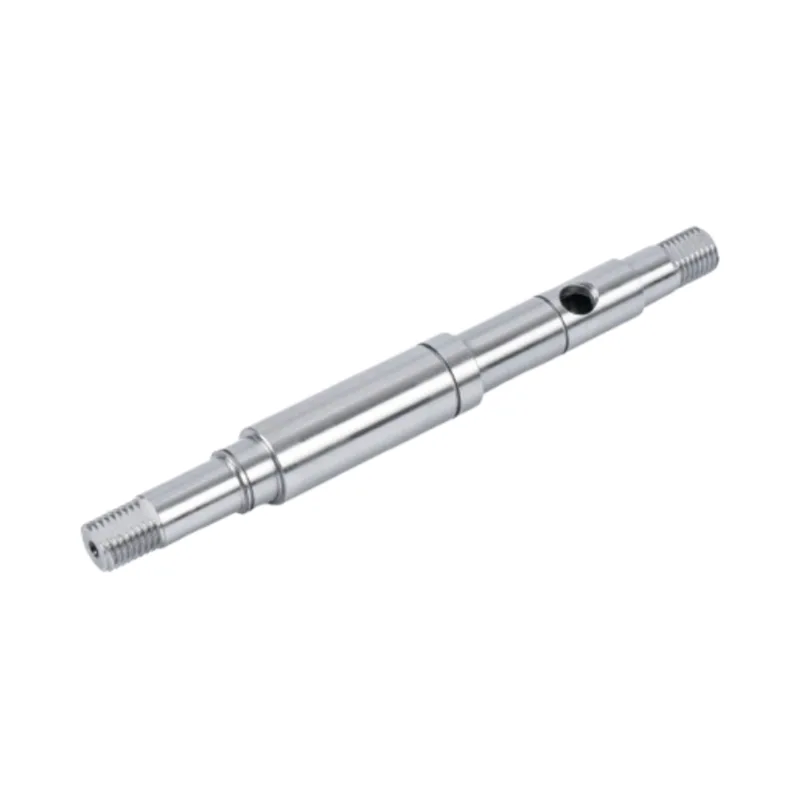
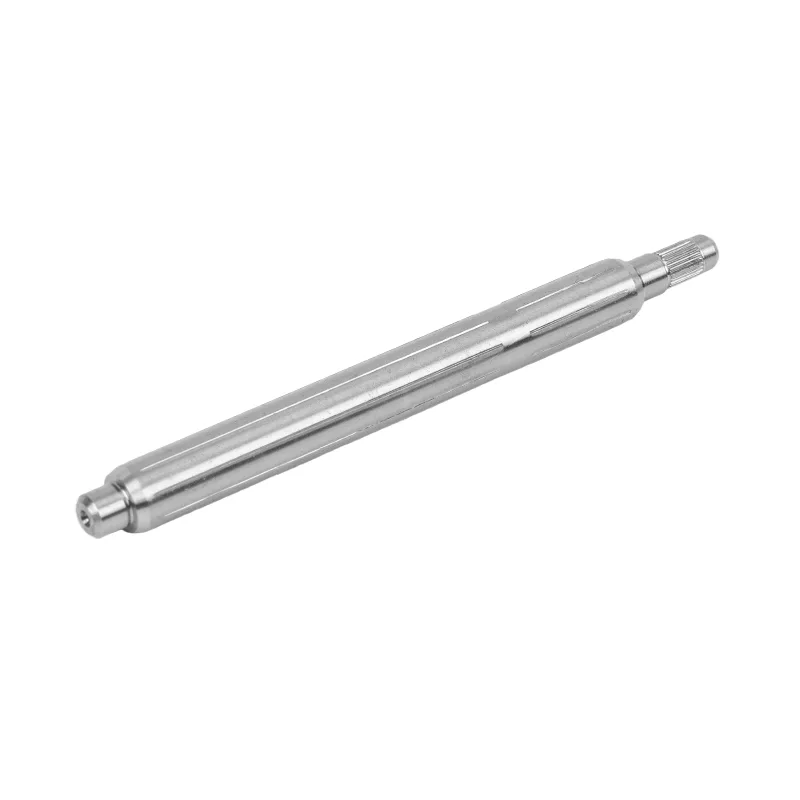
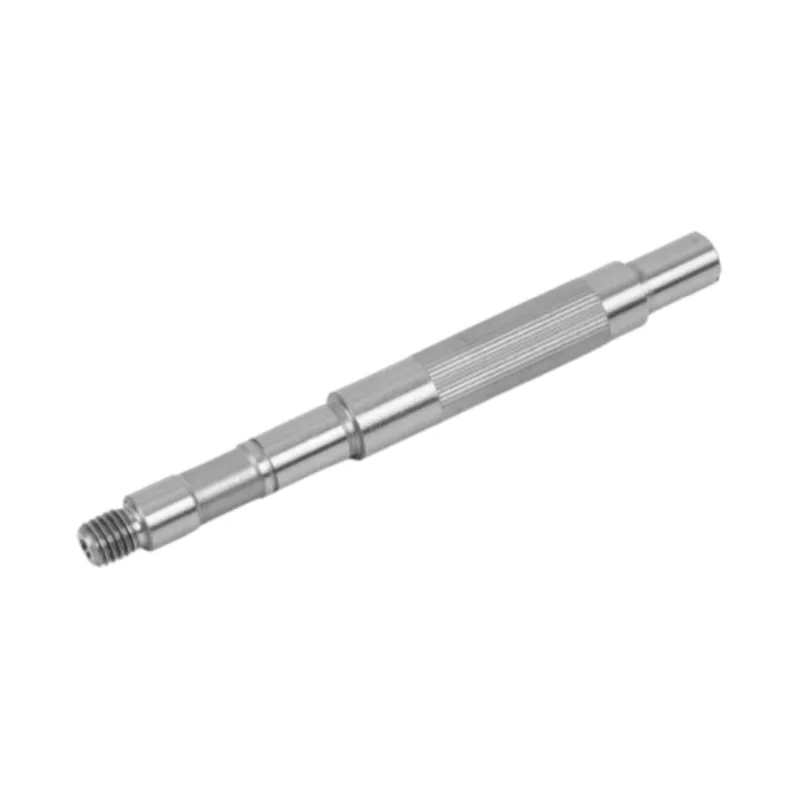
A usinagem de eixo de precisão transforma uma barra de aço em um eixo de motor acabado por meio de seis estações: inspeção de material, torneamento e fresamento CNC, corte de estrias ou engrenagens, tratamento térmico, retificação de precisão e inspeção final. A retificação sempre ocorre após o endurecimento, pois o tratamento térmico movimenta o metal. Essa sequência é o que mantém a tolerância IT5 a IT6, retilineidade dentro de 0,01 mm e um acabamento superficial de Ra≤0,4 μm no eixo acabado.
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies. política de Privacidade


 25 2026-08
 25 2026-08
 19 2026-08
 19 2026-08
 19 2026-08
 19 2026-08