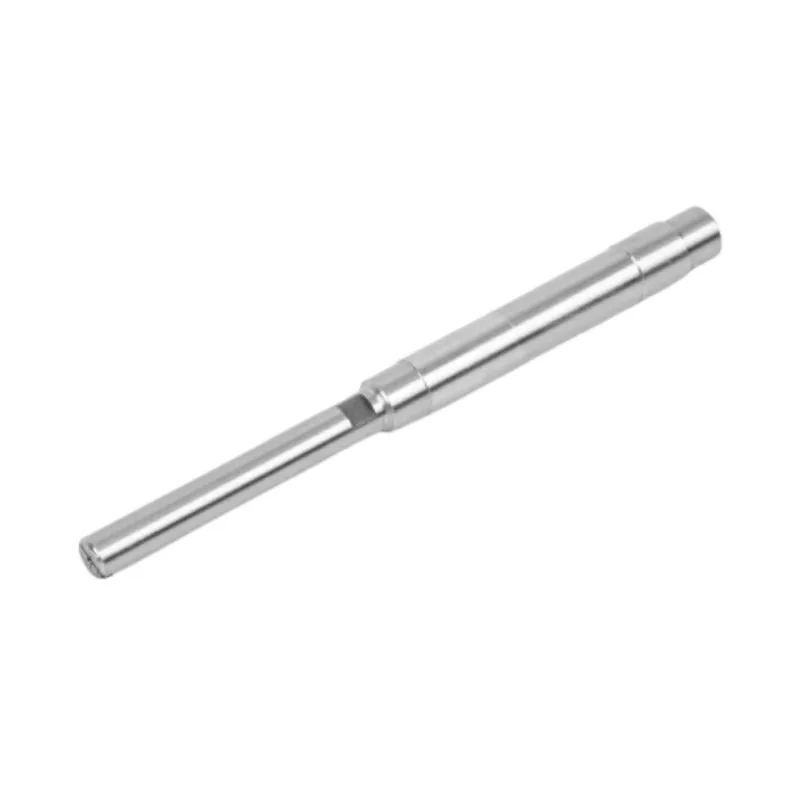
A tolerância mais restrita não escolhe o método de retificação. A geometria do eixo sim. Um diâmetro simples que pode passar continuamente através de uma retificadora sem centro é um problema de fabricação diferente de dois munhões de rolamento que devem permanecer concêntricos em um ressalto.

Escolha a retificação cilíndrica para eixos de motores escalonados, com ressaltos e de vários diâmetros, quando vários munhões devem permanecer fiéis a um eixo. Escolha a retificação centerless para eixos longos e lisos quando um diâmetro externo consistente e um fluxo de lote eficiente forem os principais requisitos. Algumas rotas de produção usam ambos: a retificação centerless lida com um corpo liso de forma eficiente e, em seguida, a retificação cilíndrica finaliza rolamentos críticos ou munhões de vedação em relação ao eixo do eixo.
A pergunta óbvia do comprador é qual processo é mais preciso. A tolerância por si só não pode responder. Ambos os processos podem produzir diâmetros de eixo de precisão. A distinção útil é como a peça é fixada, quais superfícies devem estar relacionadas entre si e se a geometria pode se mover pela máquina sem interrupção.
Essa escolha altera a cotação e a configuração, bem como o que o relatório de inspeção deve comprovar. Um fornecedor que seleciona o método a partir de um único diâmetro pode perder o recurso que realmente controla o conjunto do motor.
Comece com geometria, não com um número de tolerância
Considere dois desenhos que exigem o mesmo diâmetro final e rugosidade superficial. O primeiro é um eixo longo e liso com um diâmetro externo contínuo. O segundo possui dois mancais, um ressalto, um selo e uma extensão menor. Eles podem compartilhar uma tolerância, mas não compartilham um problema de moagem.
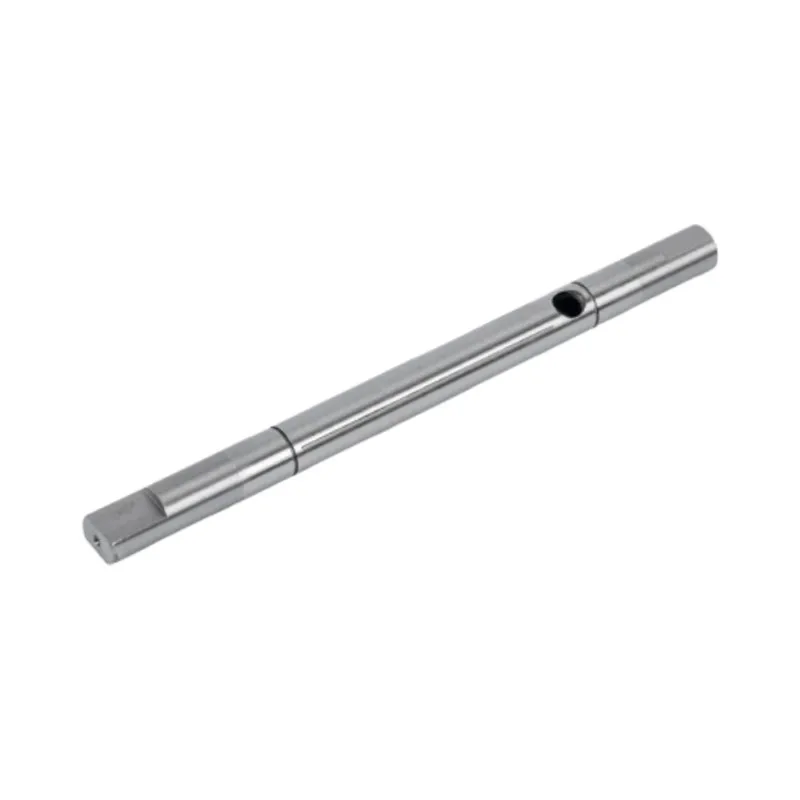
O eixo liso dá à fábrica uma superfície contínua. Ele pode ficar entre um rebolo e um rebolo regulador enquanto uma lâmina de descanso de trabalho o sustenta. O eixo escalonado não pode passar por essa configuração da mesma maneira. Seus diários precisam ser finalizados uma seção por vez, com a peça localizada a partir dos centros ou outro eixo definido.
Quando um desenho chega à nossa mesa, circulamos os rolamentos e os munhões de vedação antes de olharmos para o bloco de tolerância geral. Essas superfícies nos dizem como funciona o eixo. A rota de retificação deve proteger seu tamanho, acabamento e relação com o eixo de trabalho.
Como os dois métodos de retificação suportam o eixo
Workholding muda o que o processo controla
Os diagramas são simplificados. Seu objetivo é mostrar por que a fixação do trabalho, em vez de uma afirmação de marketing sobre precisão, orienta a escolha do processo.
Na retificação cilíndrica, o eixo gira em torno de seu eixo central enquanto o rebolo se aproxima de um munhão selecionado. Isso permite que a retificadora trabalhe em degraus e ombros e preserve a relação entre diâmetros separados.
Na retificação centerless, o eixo não possui suporte central. Ele repousa sobre uma lâmina entre o rebolo e o rebolo regulador. O arranjo é adequado para um diâmetro externo contínuo porque a peça pode se mover através da zona de retificação sem ser fixada entre os centros.
Comparação entre retificação cilíndrica e sem centro
| Fator de decisão | Moagem cilíndrica | Moagem sem centro | O que o comprador deve observar |
|---|---|---|---|
| Suporte de peças | A peça é localizada a partir dos centros e girada em torno de um eixo definido. | A peça repousa sobre uma lâmina de apoio de trabalho entre duas rodas. | O método de suporte determina qual relação geométrica o processo controla. |
| Geometria típica | Eixos escalonados, com ombros e multidiâmetros. | Eixos longos e lisos com diâmetro externo contínuo. | Uma tolerância restrita não faz com que uma geometria inadequada se ajuste a um processo sem centro. |
| Furos centrais | Nãormalmente utiliza localizações centrais para o eixo de retificação. | Não são necessários furos centrais para suporte. | Não remova recursos centrais do projeto antes que a rota do processo seja acordada. |
| Controle mais forte | Relações de concentricidade e runout entre diários separados. | Tamanho consistente ao longo de um diâmetro externo plano. | Escolha o método em torno da superfície funcional e não a dimensão mais fácil de medir. |
| Fluxo de produção | Cada diário é abordado e finalizado como parte de uma configuração definida. | Suporta alimentação rápida e contínua para formatos de eixo adequados. | A velocidade centerless cria valor somente quando a geometria permite. |
| Ajuste comum do eixo do motor | Mancais de rolamento, áreas de vedação, ressaltos e eixos escalonados. | Eixos de motor lisos e longas seções planas. | Um desenho pode justificar um percurso combinado. |
Nenhuma das colunas é uma nota de qualidade. Um comprador pode escrever "retificação sem centro necessária" porque o projeto precisa de volume e, em seguida, enviar uma peça cujo layout de ombro e diário exige retificação baseada em eixo. Um eixo simples também pode herdar uma rota mais lenta quando seu modelo de desenho foi copiado de uma peça escalonada. O desenho deve definir o resultado. A fábrica deve escolher a rota que possa repeti-la.
Quando a retificação cilíndrica é a melhor escolha


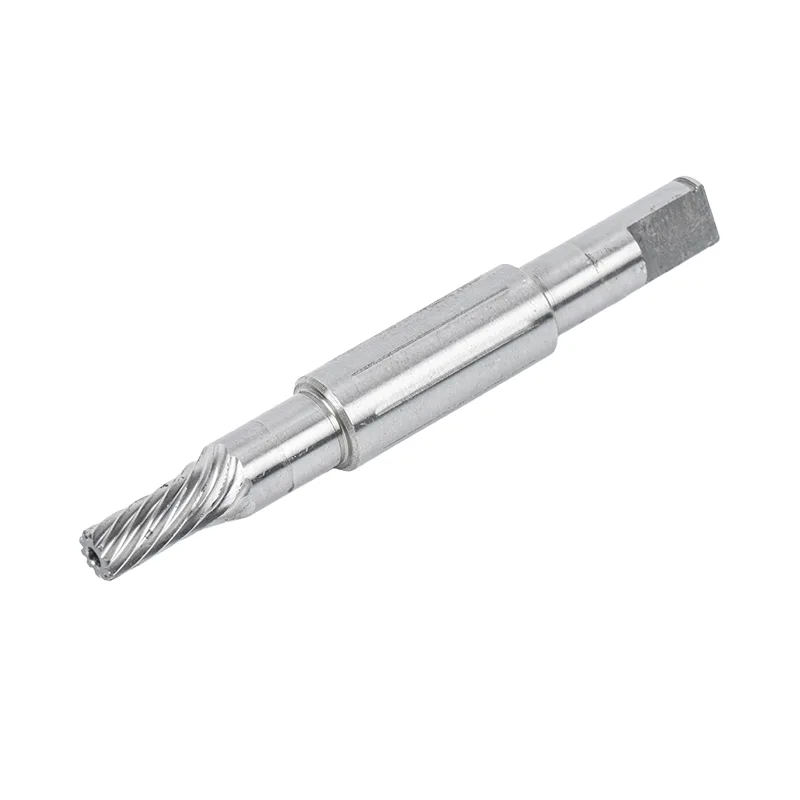
A retificação cilíndrica faz sentido quando o eixo possui vários diâmetros funcionais. Um munhão do rolamento pode ficar próximo a um ressalto, seguido por uma superfície de vedação e uma extremidade de acionamento menor. Todos os diâmetros podem passar nas verificações de tamanho individuais e ainda produzir uma montagem ruim se seus eixos não coincidirem.
Uma RFQ que lista a tolerância de diâmetro, mas omite a relação de referência entre os diários, está incompleta. O diâmetro é uma medida local. Runout e concentricidade descrevem relacionamentos. Uma retificadora cilíndrica pode fazer o acabamento de um munhão enquanto o eixo gira em torno da mesma referência estabelecida para o outro munhão.
Nãormalmente privilegiamos este percurso quando o desenho inclui:
- dois ou mais diâmetros críticos separados por degraus ou ombros;
- mancais e mancais de vedação que devem permanecer fiéis ao mesmo eixo;
- recursos que impedem uma passagem contínua através de uma configuração centerless;
- um requisito de desvio vinculado a centros definidos ou dados de diário;
- pequenos volumes de produção onde a geometria é mais importante do que a alimentação contínua.
Guanshuo usa retificação cilíndrica para eixos escalonados e com ressalto em sua versão atualfluxo de trabalho de usinagem de eixo. A fábrica opera 26 retificadoras cilíndricas CNC, portanto este é um processo de produção central, e não uma etapa de acabamento terceirizada.
Quando a retificação centerless ganha seu lugar
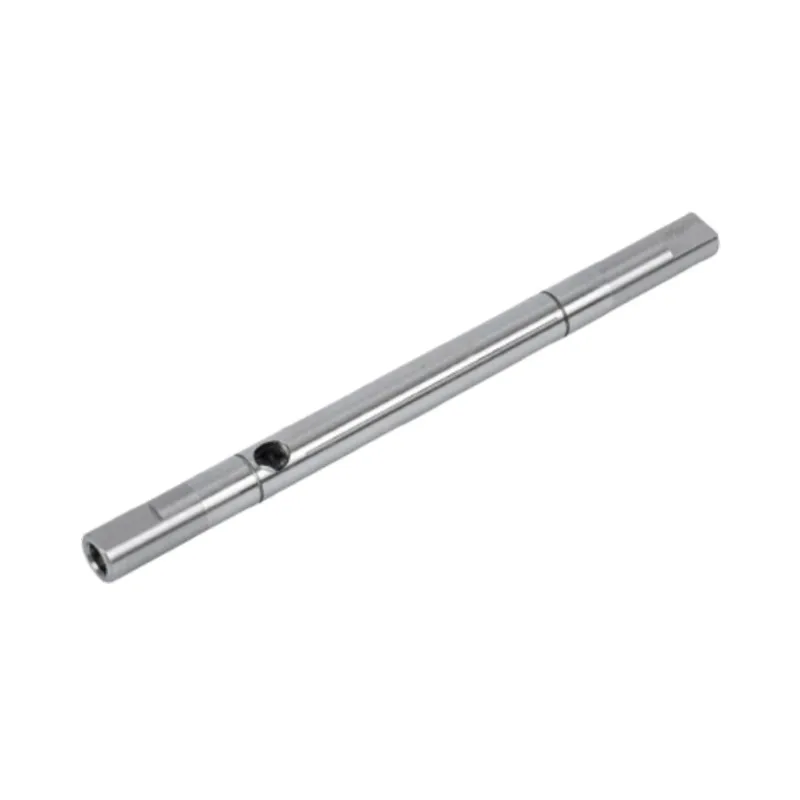
A retificação centerless é atraente quando a geometria do eixo permanece plana. A lâmina de apoio de trabalho suporta a peça próxima à zona de retificação e o processo não necessita de furos centrais para transportar o eixo. É uma maneira prática de manter um diâmetro ao longo de uma peça longa e delgada, mantendo ao mesmo tempo um fluxo de produção eficiente.
Procuramos três condições antes de recomendá-lo: uma superfície de retificação contínua, um diâmetro que seja funcionalmente importante ao longo de seu comprimento e uma quantidade que se beneficie da configuração. Se um acostamento interromper a passagem ou vários munhões precisarem ser vinculados a um eixo central, a aparente vantagem de rendimento pode desaparecer.
Guanshuo opera 6 retificadoras centerless de alta precisão. Oeixo liso do motor retificado com precisãoa página lista a precisão dimensional de IT5 a IT6, rugosidade superficial de até Ra 0,4 micrômetros e retilineidade de 0,01 mm para essa linha de produtos. Esses valores descrevem o produto acabado de eixo liso. Uma geometria diferente ainda precisa de sua própria revisão de desenho.
Fluxo rápido de material não significa controle casual do processo. A condição da roda, a ação reguladora, o suporte do descanso de trabalho e o material recebido afetam o diâmetro final. O processo é eficiente porque a configuração é adequada à peça, e não porque a peça recebe menos atenção.
Um fluxo de decisão de fábrica para eixos de motor
Utilizamos o desenho completo, mas o fluxo a seguir mostra a ordem das questões. Isso evita que uma equipe escolha uma máquina primeiro e depois force a peça a fazer essa escolha.
Seleção de rota de moagem
Leia o desenho completo do eixo
Marque diários, ombros e dados funcionais.
Vários diâmetros críticos, degraus ou ombros?
Se sim
Caminho de retificação cilíndrico
Se um corpo longo e plano também for benéfico, reveja uma rota combinada.
Se não, continue
Diâmetro externo longo, simples e contínuo com fluxo de lote útil?
Se sim
Caminho de retificação sem centro
Se não
Revise a rota com o desenho
Use cilíndrico, sem centro ou ambos onde cada um se encaixa.
O fluxograma é um auxílio ao planejamento. A condição do material, o tratamento térmico, a margem de retificação e os dados de inspeção ainda pertencem à revisão final do processo.
Quando um eixo usa ambos os métodos
Um eixo pode precisar de mais de um método de retificação. Se tiver um corpo plano longo e munhões funcionais menores, a retificação sem centro poderá estabelecer o diâmetro plano de forma eficiente. A retificação cilíndrica pode então finalizar os munhões que precisam de uma relação direta com o eixo central.
Uma seção lisa por si só não torna toda a peça adequada para retificação sem centro. Um recurso interrompido pode impedir uma passagem contínua. Preferimos dividir o processo onde a geometria muda do que comprometer as superfícies que localizam o conjunto do motor.
| Condição do eixo | Provavelmente rota principal | Razão | Foco de inspeção |
|---|---|---|---|
| Um diâmetro longo e ininterrupto | Moagem sem centro | Suporte contínuo e fluxo eficiente adequam-se à geometria. | Consistência de diâmetro, retilineidade e rugosidade ao longo do comprimento controlado. |
| Dois diários de rolamento em um ombro | Moagem cilíndrica | Os diários devem estar relacionados a um eixo, independentemente da etapa. | Tamanhos de diário, excentricidade, cilindricidade e relação de ombro. |
| Corpo simples com diários finais críticos | Rota combinada | Cada método lida bem com a parte da geometria que controla. | Tamanho do corpo mais relação entre o eixo e o eixo após a retificação final. |
| Chaveta, furo cruzado ou superfície interrompida perto da zona de retificação | Revisão do desenho antes da seleção da rota | A interrupção pode afetar a forma como a peça passa ou é suportada. | Posição do recurso, condição da rebarba, diâmetro local e excentricidade. |
O que cada processo pode consertar e o que não pode
A retificação é uma operação de acabamento. Ele não pode reparar todas as decisões anteriores. O eixo deve chegar com o material correto, margem de retificação suficiente, dados utilizáveis e tratamento térmico já considerado. Guanshuoprocesso de usinagem estação por estaçãodeixa a moagem até depois do tratamento térmico porque o calor pode mover o metal.
| Sintoma no chão de fábrica | O que verificar primeiro | Resposta do processo | O que a moagem não pode esconder |
|---|---|---|---|
| O diâmetro está correto, mas os diários não funcionam juntos | Eixo de referência, condição central e sequência do diário | Revise a retificação cilíndrica em torno do eixo funcional. | Um diâmetro local correto não prova diários concêntricos. |
| Mudanças de tamanho ao longo de um eixo longo e liso | Linearidade de entrada, suporte, condição da roda e locais de medição | Revise a configuração centerless e o comprimento total controlado. | Uma medição perto da extremidade não pode descrever o eixo inteiro. |
| A superfície final ainda mostra áreas sujas | Tolerância de moagem e distorção após tratamento térmico | Corrija o plano de estoque a montante antes de aumentar a remoção de acabamento. | A retificação não pode criar material faltante. |
| A rugosidade passa, mas a vibração da montagem permanece | Excentricidade, concentricidade, retilineidade e pontos de referência de montagem | Meça relações geométricas, não apenas o acabamento superficial. | Uma superfície lisa ainda pode girar em torno do eixo errado. |
| O eixo tratado termicamente precisa de correção excessiva | Rota de tratamento térmico, retilinidade pré-moagem e estoque restante | Revise o alisamento antes do lixamento final. | A remoção de material extra de um lado pode deixar o diário abaixo do tamanho. |
Não esperamos que o esmerilador final descubra que o desenho não possui dados utilizáveis. Durante a revisão, decidimos quais superfícies definem a rotação e qual operação as cria. Essa discussão é geralmente mais valiosa do que outra casa decimal adicionada a uma tolerância geral.
Capacidade de moagem e inspeção em Guanshuo
Guanshuo opera 26 retificadoras cilíndricas CNC e 6 retificadoras centerless de alta precisão. A base mais ampla de equipamentos inclui 2 centros de usinagem, 3 tornofresadores e 60 outras máquinas CNC. Essa combinação permite que a fábrica conecte usinagem de desbaste, recursos de acionamento, retificação e inspeção em uma rota de eixo do motor.

Os equipamentos de inspeção incluem testadores de dureza, projetores bidimensionais, medidores de rugosidade superficial, centros de medição de engrenagens e medidores de cilindricidade. O instrumento tem que corresponder à pergunta. Um resultado de rugosidade suporta os requisitos de superfície. Uma verificação de cilindricidade ou desvio aborda a geometria. Nenhum substitui o outro.
Para eixos de motor lisos retificados com precisão, Guanshuo publica os seguintes valores finais:
| Característica do produto publicada | Valor do eixo liso Guanshuo | Equipamento de inspeção listado na página do produto |
|---|---|---|
| Rugosidade superficial | Ra igual ou inferior a 0,4 micrômetros | Testador de rugosidade superficial |
| Precisão dimensional | Grau IT5 a IT6 | Projetor bidimensional e testador de cilindricidade |
| Retidão | Igual ou inferior a 0,01 mm | Testador de cilindricidade e centro de medição de engrenagens |
Esses números são úteis durante o fornecimento inicial porque mostram a linha de eixos lisos publicada pela fábrica. Eles não substituem um desenho de peça. Um eixo escalonado, estriado, oco ou especial possui diferentes superfícies e relações de referência, portanto seu plano de aceitação deve ser construído em torno dessa geometria.
O que colocar no desenho e na RFQ
Se você quiser cotações comparáveis, não peça apenas "retificação de precisão". Diga à fábrica qual resultado é importante e deixe o engenheiro de processo explicar o caminho. Uma RFQ útil inclui:
- o desenho completo do eixo e revisão atual;
- grau de material e exigência de tratamento térmico;
- diâmetros acabados, tolerâncias e comprimentos de retificação;
- furos centrais, ressaltos, ranhuras, rasgos de chaveta, estrias e furos transversais;
- os mancais de rolamento, vedação e rotor que definem o eixo funcional;
- requisitos de desvio, concentricidade, cilindricidade, retilineidade e rugosidade onde cada um se aplica;
- quantidade do lote e padrão de produção esperado;
- locais de inspeção, regra de amostragem e exigência de relatório;
- qualquer superfície que deva permanecer não aterrada ou protegida.
Nãossa preferência é receber o requisito funcional e o desenho juntos. Se uma seção plana precisar de consistência de tamanho de alto volume, a retificação centerless pode ser a resposta certa. Se dois munhões devem girar em um eixo, a retificação cilíndrica merece mais atenção. Se ambas as condições existirem, construímos uma rota combinada em vez de fingir que uma máquina resolve todos os problemas.
Perguntas frequentes
Qual é a retificação mais precisa, cilíndrica ou sem centro?
Nenhum dos métodos é universalmente mais preciso. A retificação cilíndrica é mais adequada para controlar a relação entre munhões separados em eixos escalonados ou com ressalto. A retificação centerless é adequada para manter um diâmetro externo consistente ao longo de um eixo liso. A precisão depende da correspondência do processo com a geometria e da medição da característica correta.
O eixo de um motor escalonado pode ser aterrado sem centro?
Um eixo escalonado pode conter uma seção plana que se beneficia da retificação centerless, mas degraus e ressaltos podem impedir uma passagem contínua através da configuração centerless. Seus munhões críticos são comumente revisados para retificação cilíndrica porque devem permanecer fiéis a um eixo definido.
A retificação centerless requer furos centrais?
Não. Na retificação centerless, o eixo repousa sobre uma lâmina de apoio entre o rebolo e o rebolo regulador. O processo não utiliza furos centrais para apoiar a peça.
Um eixo de motor pode usar ambos os métodos de retificação?
Sim. Uma rota de produção pode usar retificação sem centro para um corpo plano longo e retificação cilíndrica para rolamentos, vedações ou munhões finais que devem estar relacionados ao eixo do eixo. A geometria do desenho e os dados funcionais determinam se a rota combinada é útil.
Que precisão a Guanshuo publica para eixos de motor lisos retificados?
Guanshuo publica precisão dimensional IT5 a IT6, rugosidade superficial de até Ra 0,4 micrômetros e retilineidade de 0,01 mm para seus eixos de motor lisos retificados com precisão. Outras geometrias de eixo devem ser revisadas em relação aos seus próprios desenhos e requisitos de inspeção.
Envie o desenho com o diâmetro alvo
Guanshuo pode revisar a geometria do eixo, os mancais críticos, o tratamento térmico e os requisitos de lote e, em seguida, planejar a rota de retificação cilíndrica, sem centro ou combinada em torno da função finalizada.
Envie seu RFQ do eixo do motor