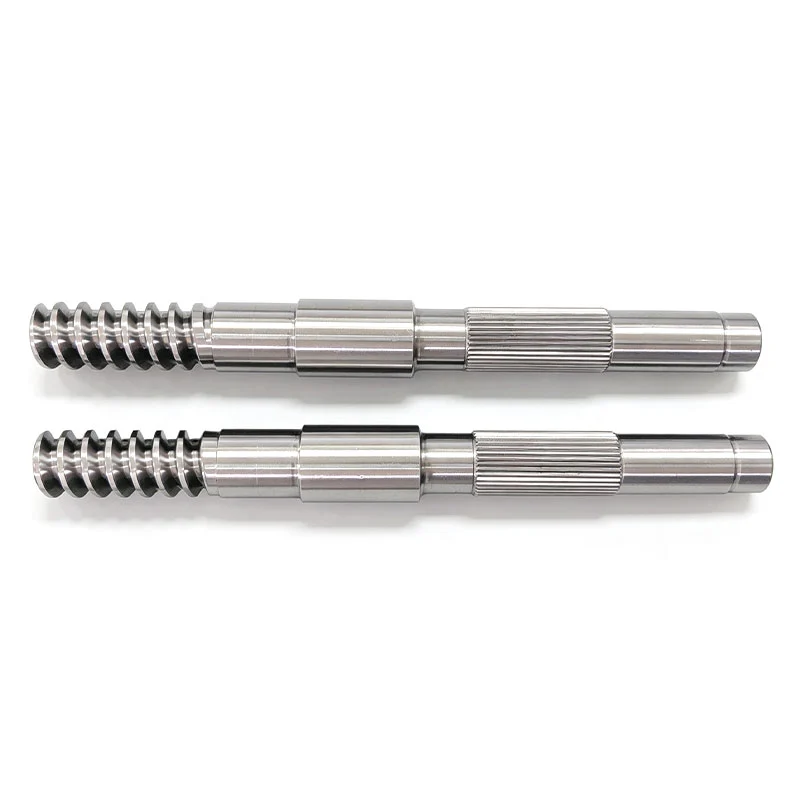
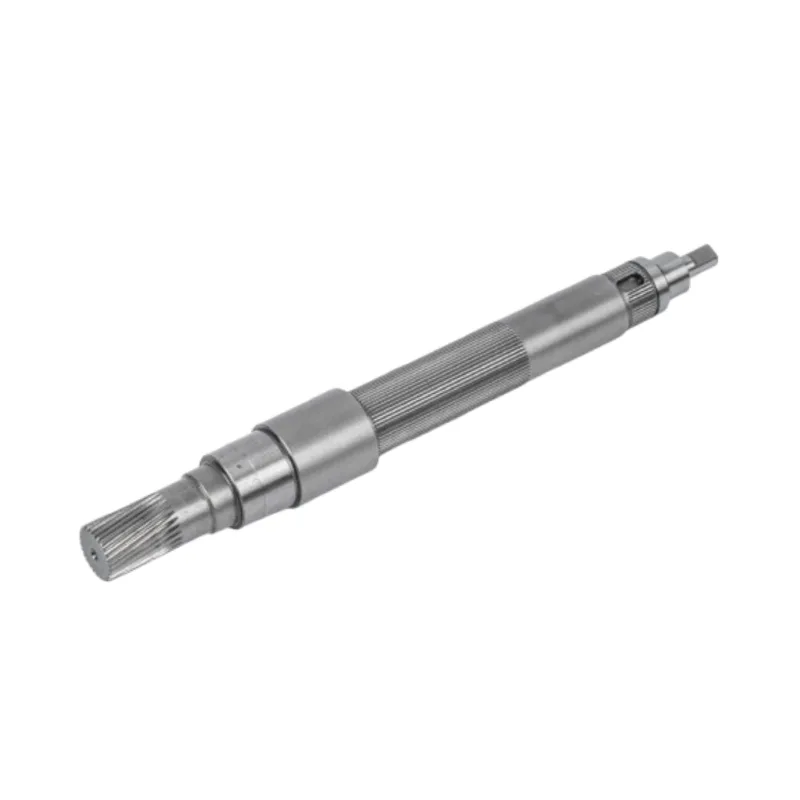
Um eixo pode deixar o torno reto e se mover durante o tratamento térmico. A questão útil não é se esse movimento é normal. É se a rota de produção deixa controle, estoque de moagem e evidências de inspeção suficientes para trazer o eixo de volta ao desenho.

O endireitamento do eixo corrige a flexão que permanece após a usinagem ou aparece durante o tratamento térmico. Para um eixo de motor de precisão, normalmente ocorre após o endurecimento e antes da retificação final. A fábrica primeiro mede o eixo em relação aos pontos de referência definidos, aplica uma correção controlada quando necessário e mede novamente. A retificação final então ajusta o tamanho e o acabamento dos diários. Um desenho útil deve indicar o comprimento controlado, o ponto de referência, a retilineidade ou a tolerância de desvio e o estágio de produção ao qual o requisito se aplica.
O endireitamento é uma daquelas operações que os compradores raramente veem em uma cotação. Isso não o torna opcional. Se o tratamento térmico, a geometria delgada ou as características irregulares moverem o eixo, alguém ainda terá que decidir quando corrigi-lo e como comprovar o resultado.
Do ponto de vista da fábrica, o endireitamento não é uma etapa de resgate de uma peça ruim. É um controle planejado entre processos que alteram naturalmente o metal. Guanshuorota de usinagem de eixo de precisãocoloca tratamento térmico antes do alisamento e retificação de precisão. Essa ordem protege as dimensões finais em vez de solicitar que uma operação anterior mantenha a precisão em todas as alterações posteriores.
Por que os eixos se movem após o tratamento térmico
A usinagem remove material. O tratamento térmico altera a condição do material restante. Ambos podem liberar ou redistribuir a tensão interna, portanto, um eixo que estava reto durante o torneamento em desbaste pode não estar mais reto após o endurecimento. Quanto mais longa e delgada for a peça, mais fácil será ver o efeito, mas hastes curtas e escalonadas também podem se mover.
A geometria também importa. Um eixo com ressaltos, rasgos de chaveta, estrias, furos ou diferentes espessuras de seção não aquece e esfria como um cilindro simples. Esses recursos são necessários para a montagem, mas tornam o planejamento do processo menos tolerante. Portanto, não tratamos o endireitamento como uma operação isolada de prensagem. Nós o conectamos ao estoque disponível, à escolha do dado e à quantidade de material ainda disponível para retificação.
Se um desenho exige um desvio final apertado, o pior plano é terminar cada munhão antes do tratamento térmico e esperar que o eixo permaneça onde estava. Preferimos deixar a precisão final para as operações que se seguem ao endurecimento. Isso dá ao processo um lugar para onde ir quando o metal se move.
Onde o alisamento cabe na produção
O percurso completo depende do material e do projeto do eixo, mas a sequência abaixo explica o trabalho de cada etapa. Segue o processo já utilizado no Guanshuofluxo de trabalho de usinagem de eixo.
| Estágio de produção | O que acontece com o eixo | Por que é importante a retidão |
|---|---|---|
| Inspeção de entrada de material | A qualidade do material e a condição da barra são verificadas antes do corte. | Um bom processo começa com um material que corresponda ao desenho e ao plano de tratamento térmico. |
| Torneamento e fresamento CNC | Diâmetros, degraus, roscas e recursos de acionamento são desbastados ou semiacabados. | Os diários críticos retêm estoque suficiente para moagem posterior. |
| Tratamento térmico | O eixo recebe o processo de endurecimento especificado. | A peça pode se mover conforme a tensão muda durante o aquecimento e o resfriamento. |
| Alisamento | O eixo é medido, corrigido quando necessário e medido novamente. | A operação reduz a curvatura antes que o material final seja removido dos munhões. |
| Moagem de precisão | A retificação cilíndrica ou sem centro traz diâmetros controlados ao tamanho e acabamento final. | A retificação refina a geometria final e remove a tolerância planejada. |
| Inspeção final | Dimensões, retilinidade ou desvio, acabamento e outras características do desenho são registradas. | O resultado é verificado no mesmo sistema de referência exigido pelo desenho. |
Esta ordem é mais útil do que uma vaga promessa de que o eixo será “verificado”. Informa ao comprador quando a geometria é criada e quando é verificada. Também revela uma lacuna de cotação comum: dois fornecedores podem precificar o mesmo desenho, mas um pode incluir correção pós-tratamento térmico e inspeção final registrada, enquanto o outro assume uma rota mais simples.
Defina o que significa direto antes do início da produção
A palavra “reto” parece óbvia até que um inspetor precise medi-la. Um eixo pode ter uma linha central reta, mas um desvio do munhão ruim. Um munhão pode ser redondo por si só e ainda assim ficar fora do eixo estabelecido pelos assentos do rolamento. Um diâmetro liso longo pode precisar de uma verificação direta de retilineidade, enquanto um motor montado pode se preocupar mais com a forma como dois munhões giram juntos.
| Exigência | O que descreve | Pergunta que o desenho deve responder |
|---|---|---|
| Retidão | A que distância um elemento de linha ou eixo de eixo se afasta de uma condição reta. | Qual superfície ou eixo é controlado e em que comprimento? |
| Acabar | O quanto uma superfície varia enquanto o eixo gira em torno de um eixo de referência definido. | Quais revistas ou centros estabelecem o eixo de rotação? |
| Cilindricidade | A forma de uma superfície cilíndrica sem usar um ponto de referência separado. | Qual diário precisa do controle de formulário? |
| Diâmetro e ajuste | O tamanho final de um munhão e como ele se encaixa em um rolamento, vedação ou cubo. | Que tolerância se aplica após a retificação? |
Esses controles estão relacionados, mas não são intercambiáveis. É aqui que às vezes temos que desacelerar um projeto antes de podermos acelerá-lo. Se um desenho indicar “linearidade 0,01” sem identificar o vão controlado ou a condição de medição, primeiro transformamos essa nota em uma instrução de inspeção. Caso contrário, o comprador e a fábrica poderão produzir números diferentes do mesmo eixo.
O laço de endireitamento de fábrica é medido, correto, medido novamente
Um ciclo de endireitamento sensato começa com medição, não com força. O operador precisa localizar a dobra, entender o eixo de referência e saber quanta correção o próximo processo pode aceitar. Aplicar uma correção sem essa informação pode mover o erro em vez de reduzi-lo.
1. Estabeleça a referência
O eixo é apoiado ou localizado de forma que corresponda à lógica de referência do desenho. Em um eixo de motor escalonado, os dois mancais podem ser mais importantes do que uma seção central não utilizada. Em outro projeto, os furos centrais podem estabelecer o eixo de usinagem. A configuração da inspeção deve seguir o requisito funcional.
2. Mapeie a curva
O eixo é girado ou escaneado para localizar o maior desvio e sua posição ao longo do comprimento. Uma leitura em um local não pode descrever um eixo com vários passos. O operador verifica o vão controlado e presta atenção às transições próximas aos ressaltos, ranhuras e seções tratadas termicamente.
3. Aplique uma correção controlada
A correção visa a curvatura medida. A quantidade de força e onde aplicá-la depende da condição do material, diâmetro, comprimento e geometria. É por isso que uma receita universal de alisamento não é útil. O operador trabalha a partir da peça real em vez de um número fixo copiado de outro eixo.
4. Verifique novamente antes de moer
O eixo retorna à mesma lógica de medição após a correção. Se estiver pronto para lixar, ainda deve haver estoque suficiente nos munhões para limpar as superfícies e atingir o tamanho final. O endireitamento e o desbaste são operações separadas, mas compartilham o mesmo orçamento.
Não julgue o endireitamento pela aparência da peça em uma bancada. Julgue por uma leitura repetível vinculada ao desenho e confirme o resultado final após a retificação.

O que a retificação pode ou não corrigir
A retificação final realiza duas tarefas importantes. Ele traz os diâmetros de operação ao seu tamanho final e melhora a geometria e o acabamento superficial deixados pelos estágios anteriores. Guanshuo usa retificação cilíndrica CNC e retificação sem centro. O método correto depende da peça.
A retificação cilíndrica é adequada para eixos escalonados e com ressalto porque os munhões podem ser acabados em relação a um eixo definido. A retificação centerless é eficiente para diâmetros planos longos que não necessitam de centros. A página de retificação de precisão de Guanshuo especifica precisão dimensional IT5 a IT6, rugosidade superficial até Ra 0,4 micrômetros e retilineidade dentro de 0,01 mm para seueixos de motor lisos retificados com precisão.
A retificação ainda precisa de uma condição inicial realista. Se uma peça bruta endurecida estiver mal dobrada, remover o material do lado alto até que pareça reto pode deixar muito pouco estoque em outra área ou deixar o munhão abaixo do tamanho. Preferimos corrigir primeiro a linha central e usar a retificação para o trabalho de precisão que ela deve realizar.
Excluir uma verificação de retilineidade intermediária pode fazer com que o roteamento pareça mais curto. Ele também pode enviar uma peça bruta dobrada e endurecida para uma operação de retificação cara. Uma verificação rápida antes do lixamento protege mais valor do que a mesma verificação realizada somente após a conclusão de todo o acabamento.
Quais geometrias de eixo precisam de mais atenção
Não existe um diâmetro ou comprimento único em que o endireitamento se torne repentinamente necessário. Observamos toda a geometria e processo. Uma haste longa e lisa se comporta de maneira diferente de uma haste curta com ombros pesados. Um rasgo de chaveta ou spline altera a seção. Um furo cruzado remove material de uma área. O endurecimento local pode criar um padrão de tensão diferente do tratamento em toda a seção.
As seguintes condições merecem uma revisão explícita de retidão durante a citação e o planejamento do primeiro artigo:
- hastes longas e de pequeno diâmetro em relação ao comprimento;
- eixos escalonados com grandes mudanças de seção;
- eixos com rasgos de chaveta, estrias, planos ou furos transversais;
- peças com desvio apertado entre dois munhões de rolamento;
- eixos que recebem endurecimento antes da retificação final;
- eixos de motores de alta velocidade onde um pequeno erro de eixo afeta a rotação.
Essa lista não é uma regra de rejeição automática. Diz-nos onde dedicar a atenção da engenharia. A Guanshuo fabrica eixos de motor lisos, escalonados, chavetados, estriados, ocos e especiais, portanto, o planejamento do processo deve seguir o desenho individual em vez de uma rota padrão para cada formato.
Como inspecionar o resultado
A inspeção final deve responder a uma pergunta restrita: o eixo atende ao desenho nas condições em que o cliente o receberá? O relatório necessita do número da peça e da revisão do desenho, da característica controlada, do requisito nominal, do resultado real, do equipamento de medição e da etapa de inspeção.
O equipamento de inspeção da Guanshuo inclui testadores de dureza, projetores bidimensionais, medidores de rugosidade superficial, centros de medição de engrenagens e medidores de cilindricidade. A fábrica também opera equipamentos de inspeção óptica totalmente automáticos. Esses instrumentos realizam trabalhos diferentes. Um medidor de rugosidade não pode provar desvios e um resultado de diâmetro não pode provar que dois munhões compartilham um eixo.

Para um eixo novo, preferimos concordar com a lógica de medição antes da confecção do primeiro artigo. Isso significa que o dado, a extensão controlada, o estágio de inspeção e a regra de amostragem já estão claros. Se o comprador precisar de leituras após o tratamento térmico e também após a retificação, essa solicitação deverá constar da RFQ. Não deve aparecer após a conclusão do lote.
O que colocar no desenho e na RFQ
Um fornecedor não pode cotar uma rota confiável de endireitamento e inspeção a partir de uma tolerância isolada. Envie o desenho completo e explique como funciona o eixo na montagem. As informações a seguir permitem que a fábrica conecte o requisito funcional à produção.
- número da peça, revisão do desenho e quantidade anual ou lote;
- grau do material e tratamento térmico necessário;
- exigência de dureza final quando aplicável;
- diários controlados, datums e amplitude de medição;
- retilineidade, excentricidade, cilindricidade e tolerâncias de diâmetro quando cada uma se aplica;
- rugosidade superficial em superfícies de rolamento, vedação ou deslizamento;
- recursos como ressaltos, rasgos de chaveta, estrias, roscas e furos cruzados;
- etapa de inspeção, plano de amostragem e formato de relatório exigido;
- velocidade ou função de montagem quando muda quais superfícies são mais importantes.
A nossa preferência é simples: mostrar-nos o eixo funcional em vez de enviar apenas uma coleção de dimensões. Depois de sabermos quais superfícies localizam o rotor, rolamento, vedação ou cubo, podemos escolher uma rota que proteja essas relações através de tratamento térmico, endireitamento, retificação e inspeção.
Para uma visão mais ampla da sequência de produção, use oguia de usinagem estação por estação. Se o trabalho imediato for um eixo de precisão simples, opágina de retificação de eixo de motor lisofornece as especificações e equipamentos acabados relevantes.
Perguntas frequentes
Quando o eixo do motor deve ser endireitado?
O eixo do motor deve ser verificado quanto à retidão após qualquer operação que possa mover o metal, especialmente tratamento térmico. Se a correção for necessária, ela normalmente deverá acontecer antes da retificação final, para que os munhões ainda tenham estoque suficiente para atingir seu tamanho e geometria final.
A retilineidade do eixo é o mesmo que desvio?
Não. A retilineidade controla um elemento de linha ou um eixo, enquanto a excentricidade mede a variação da superfície à medida que o eixo gira em torno de um eixo de referência definido. Um desenho pode precisar de um ou ambos, dependendo de como os rolamentos, a vedação, o rotor ou o cubo estão localizados no eixo.
A retificação pode endireitar um eixo torto?
A retificação pode refinar a geometria final e remover uma quantidade planejada de material, mas não deve ser usada para ocultar dobras excessivas em uma peça bruta endurecida. Se for necessário remover muito material de um lado, o diário poderá perder estoque ou terminar abaixo do tamanho. O endireitamento deve primeiro levar o eixo a uma condição que a retificação final possa controlar.
Que retidão Guanshuo pode alcançar em um eixo de motor liso e plano?
Guanshuo especifica retilineidade dentro de 0,01 mm para seus eixos de motor lisos retificados com precisão. A mesma página do produto especifica precisão dimensional IT5 a IT6 e rugosidade superficial de até Ra 0,4 micrômetros. Os requisitos para outra geometria de eixo devem ser revisados em relação ao seu desenho.
Quais informações devo enviar para um orçamento de endireitamento de eixo?
Envie o desenho completo com material, tratamento térmico, referências, comprimento controlado, retilineidade ou tolerância de desvio, tamanhos finais do munhão, acabamento superficial e requisitos de inspeção. Inclua a função do eixo e a quantidade de produção para que a fábrica possa planejar o endireitamento, a retificação e o relatório como uma única rota.
Torne o requisito de retidão mensurável
Envie a Guanshuo o desenho do eixo do motor, requisitos de tratamento térmico e notas de inspeção. Nossa equipe pode revisar a estrutura de referência e planejar a sequência de usinagem, endireitamento, retificação e verificação em torno da peça acabada.
Envie seu RFQ do eixo do motor