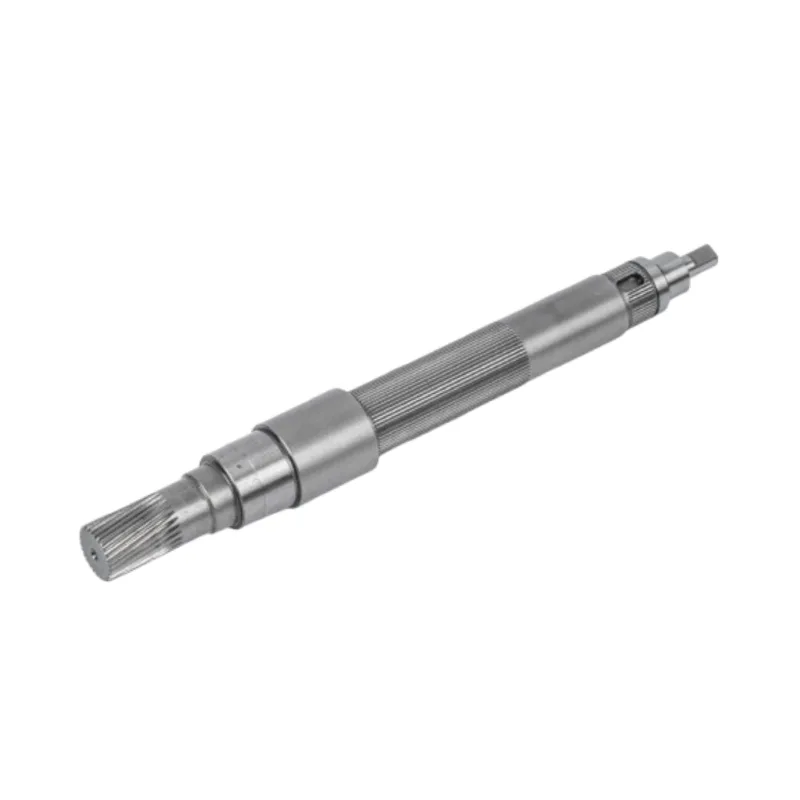
Colocar o valor mais baixo de Ra nas notas gerais pode parecer seguro. Na prática, pode ocultar as superfícies importantes e encarecer todo o eixo. Um desenho melhor atribui o acabamento de acordo com o que cada recurso de diário, terreno e acionamento realmente faz.

Especifique a rugosidade da superfície do eixo do motor separadamente para cada zona funcional. Marque os mancais do rolamento, as áreas de contato da vedação, as sedes do rotor ou de encaixe por pressão e os recursos de transferência de torque no desenho e, em seguida, dê a cada zona o acabamento que sua peça correspondente exige. Mantenha o diâmetro, excentricidade, retilineidade e cilindricidade como controles separados. Em Guanshuo, os acabamentos publicados variam de Ra ≤ 0,8 μm em um produto de eixo liso inoxidável a Ra 0,2–0,4 μm em um eixo de alta velocidade e Ra 0,05–0,2 μm na posição do rolamento de um eixo de ultraprecisão. Essas são faixas específicas de produtos e não uma especificação geral para cada eixo do motor.
O símbolo de rugosidade superficial é pequeno, mas pode alterar todo o processo de produção. Pode transformar um diâmetro que poderia ser acabado em um torno em uma operação de retificação. Também pode adicionar polimento, outra característica de inspeção e manuseio extra para proteger a superfície.
Esse custo é justificado quando a superfície carrega um rolamento, passa sob uma vedação ou controla um ajuste preciso. Agrega pouco valor a uma seção de folga que não toca em nada. O desenho deve tornar essa diferença óbvia.
Por que um valor Ra para todo o eixo geralmente é a instrução errada
Muitas vezes vemos uma nota geral de acabamento colocada no canto de um desenho, enquanto o próprio eixo tem quatro ou cinco trabalhos diferentes ao longo de seu comprimento. A nota é fácil de ler, mas difícil de fabricar de maneira sensata. Aplica-se apenas aos assentos dos rolamentos? Inclui o piso da chaveta? Espera-se que a crista do thread atenda ao mesmo valor? E quanto a uma ranhura de alívio que existe apenas para folga da ferramenta?
Se a resposta for “em todos os lugares”, a fábrica poderá ter que proteger e dar acabamento às superfícies que não afetam a montagem. Se a resposta for “apenas onde necessário”, o desenho não informou ao inspetor onde medir.
A chamada de rugosidade mais cara nem sempre é o menor número. É o número com um limite pouco claro. Antes de escolhermos uma roda, uma passagem de polimento ou um plano de inspeção, queremos saber onde começa o requisito, onde termina e qual componente correspondente o tornou necessário.
Uma abordagem melhor é tratar o acabamento superficial como um requisito funcional local. O eixo ainda pode ter um acabamento geral para áreas usinadas não críticas, mas as zonas importantes recebem seu próprio líder, comprimento e valor Ra.
Mapeie o eixo por superfície funcional
O eixo do motor não é uma superfície. Lido da esquerda para a direita, pode conter uma extremidade do acoplamento, um munhão do rolamento, uma área de vedação, uma sede do rotor, outro munhão do rolamento e uma extensão não funcional. Cada zona vê uma condição de contato diferente.
Mapa de superfície funcional para um eixo de motor escalonado
Este mapa é um método de especificação e não um projeto de eixo universal. As zonas e valores finais devem seguir as peças correspondentes e as condições de operação na montagem real.
Diários de rolamento
Um munhão de rolamento precisa do ajuste de diâmetro correto e de uma superfície que suporte contato consistente. A rugosidade é importante, mas um munhão polido com diâmetro errado ou excentricidade excessiva ainda é um assento de rolamento ruim. Coloque o texto explicativo Ra ao lado do diário e mantenha seus controles geométricos e de ajuste visíveis.
Selar terras de contato
A exigência do fornecedor do selo deve levar aqui. Identifique a largura exata do contato em vez de aplicar o acabamento no diâmetro total mais próximo. Onde o projeto da vedação controlar a direção da superfície ou características de textura adicionais, coloque esses requisitos também no desenho. Ra sozinho não descreve a direção das marcas de usinagem.
Rotor, engrenagem, polia e assentos de acoplamento
Essas interfaces geralmente dependem do ajuste, da transferência de torque e do alinhamento. Um Ra baixo pode suportar a montagem, mas não prova coaxialidade nem evita um ajuste incorreto por pressão. Comece pela forma como o componente está localizado e carregado e, em seguida, decida quanto acabamento é realmente necessário.
Keyways e flancos spline
Nos recursos de acionamento, o perfil, a posição e a distribuição de carga podem ser mais importantes do que tornar a superfície visualmente brilhante. O artigo de processo atual de Guanshuo, por exemplo, fornece Ra ≤ 0,8–1,6 μm para flancos de dentes estriados evolventes, juntamente com controles separados de simetria e erro de divisão. Esse é o padrão certo: acabamento e geometria estão relacionados, mas não são intercambiáveis.
O que Guanshuo publica atualmente em suas páginas de eixo
Nosso próprio site mostra por que um “eixo de motor padrão Ra” não é uma resposta útil. Diferentes páginas de produtos publicam diferentes níveis de acabamento porque suas aplicações e classes de precisão são diferentes. A tabela abaixo reúne esses valores dispersos em uma visualização.
| Página atual de Guanshuo | Rugosidade de superfície publicada | Controles publicados relacionados | Como ler o valor |
|---|---|---|---|
| Eixo liso do motor em aço inoxidável | Ra ≤ 0,8 μm | Retilineidade ≤ 0,03 mm; coaxialidade ≤ 0,02 mm; circularidade ≤ 0,01 mm; cilindricidade ≤ 0,02 mm | Uma especificação de nível de produto para esta página de eixo liso inoxidável, não um padrão para todas as peças inoxidáveis. |
| Retificação precisa de eixos de motor lisos | Ra ≤ 0,4 μm | Precisão dimensional IT5–IT6; retilineidade ≤ 0,01 mm | Uma capacidade publicada de eixo liso retificado com precisão vinculada à retificação e inspeção. |
| Eixo do motor escalonado | Frequentemente Ra 0,4 μm ou inferior em rolamentos de chave e superfícies de vedação | A ênfase da página está na montagem multidiâmetro e nas relações de recursos | A redação é local: zonas críticas de rolamento e vedação recebem o acabamento fino, e não automaticamente todo o eixo escalonado. |
| Eixo do motor de alta velocidade | Ra 0,2–0,4 μm | Diâmetro externo h6/h5; excentricidade do eixo ≤ 0,001–0,003 mm | Uma linha de produtos de alta velocidade onde o acabamento é combinado com uma geometria de funcionamento precisa. |
| Eixo do motor de ultraprecisão | Ra 0,05–0,2 μm na posição do rolamento | Diâmetro externo h5; coaxialidade ≤ 0,002 mm; radial runout ≤ 0.003 mm | A faixa publicada mais restrita nesta comparação. O escopo é explicitamente definido para a posição de rolamento do produto de ultraprecisão. |
É que a rugosidade pertence a uma classe de produto e a uma superfície funcional. Copiar Ra 0,05–0,2 μm de uma posição de rolamento de ultraprecisão para um diâmetro de folga normal alteraria o processo e a carga de inspeção sem provar um benefício na montagem.

O que Ra controla e o que não pode controlar
Ra é a média aritmética dos desvios de altura em um perfil de superfície medido. É útil porque reduz um traço complexo a um número comparável. Essa conveniência também é seu ponto fraco. Duas superfícies podem compartilhar um valor Ra embora tenham diferentes formatos de pico, espaçamento ou direção da marca de usinagem.
Para um desenho do eixo do motor, pense em Ra como um membro de um conjunto de controle. Descreve textura fina. Não nos diz se o diâmetro está correto, se o munhão é redondo ou se dois assentos de rolamento giram em torno do mesmo eixo.
| Controlar | Pergunta que responde | O que isso não prova | Verificação de fábrica |
|---|---|---|---|
| Rugosidade superficial (Ra) | Qual é o tamanho dos desvios médios do perfil fino? | Diâmetro, circularidade, direção de assentamento ou alinhamento com outro munhão | Testador de rugosidade superficial na zona definida |
| Diâmetro e ajuste | O eixo será montado com o furo correspondente conforme planejado? | Se a superfície gira fielmente ao eixo de trabalho | Medição de tamanho com equipamento adequado à tolerância |
| Redondeza / cilindricidade | O formato do diário é redondo e consistente em todo o seu comprimento? | Sua relação com um rolamento remoto ou recurso de acionamento | Medição de cilindricidade |
| Acabar | Quanto varia a superfície controlada enquanto gira em torno de um eixo de referência? | A textura microscópica da superfície | Medição rotacional ao ponto de referência do desenho |
| Retidão | O eixo ou sua linha derivada permanece dentro da zona de retilinidade permitida? | Rugosidade local ou ajuste final | Método escolhido para o recurso e tolerância especificados |
Essa distinção evita um erro de compra comum: aprovar uma amostra brilhante enquanto o relacionamento dos recursos está errado. A aparência pode ser útil, mas os resultados do desenho e da inspeção devem descrever a função.
Um fluxo de trabalho de fábrica para definir o desenho
Quando o valor Ra ainda não está definido, não começaríamos abrindo um gráfico final. Começaríamos com a montagem. A sequência abaixo transforma uma solicitação vaga de um “eixo liso” em requisitos que a produção e a inspeção podem seguir.
Do componente correspondente ao acabamento mensurável
A ordem é importante. Uma meta final sem uma zona funcional ou ponto de medição definido ainda está incompleta.
1. Marque o que toca o eixo
Liste a peça correspondente em cada diâmetro. O anel interno do rolamento, a vedação dinâmica, a pilha do rotor e a área de folga livre não exigem a mesma coisa do metal. Se a parte correspondente não for conhecida, marque o requisito para revisão em vez de pegar emprestado o menor Ra em outro lugar do desenho.
2. Estabeleça o eixo de trabalho e ajuste
Escolha o ponto de referência que representa como o eixo gira no motor. Em seguida, controle os diários críticos desse eixo. É aqui que a tolerância do diâmetro, o desvio e a cilindricidade entram no desenho. A rugosidade deve apoiar esses requisitos, e não substituí-los.
3. Aplique Ra a um comprimento limitado
Mostre o diário exato ou o terreno de contato. Em um eixo escalonado, uma linha de chamada pode apontar para um diâmetro com um comprimento definido. Para uma pista de vedação curta dentro de um diâmetro retificado maior, identifique a zona de contato da vedação separadamente se o requisito de acabamento for diferente.
4. Revise o processo antes de congelar o valor
A questão prática é se o material, dureza, geometria e quantidade especificados podem seguir uma rota de acabamento estável. Se o eixo for tratado termicamente, o desbaste de acabamento normalmente segue o endurecimento para remover o movimento causado pelo tratamento térmico e estabelecer o tamanho e a superfície finais.
5. Torne a aceitação inequívoca
Decida onde será feito o traçado de rugosidade e qual documentação o pedido necessita. Um fornecedor e um comprador não devem descobrir na inspeção final que interpretaram a zona de medição de forma diferente.
Combine o acabamento com uma rota de processo realista
O acabamento superficial não vem de uma configuração de máquina isoladamente. A condição do material, a margem de torneamento, o movimento do tratamento térmico, a configuração da retificação, a condição do rebolo, a refrigeração e o manuseio afetam a superfície final. Quanto mais restrito o alvo, mais todo o percurso terá para apoiá-lo.
Nossoprocesso de usinagem de eixo de precisãocoloca moagem após tratamento térmico. Essa ordem permite a operação final de correção do tamanho e da superfície após o endurecimento. Para eixos de motor lisos retificados com precisão, a página do produto atual publica IT5–IT6, retilinearidade ≤ 0,01 mm e Ra ≤ 0,4 μm. Esses valores são entregues como um conjunto, e não como três reivindicações de acabamento não relacionadas.
| Estágio do processo | Seu trabalho no eixo | Decisão que afeta a rugosidade | Mal-entendido comum |
|---|---|---|---|
| Torneamento CNC | Cria os diâmetros básicos, ombros e condições de estoque | Deixe estoque adequado nas zonas críticas que serão retificadas posteriormente | Esperando uma boa passagem de giro visual para substituir todo o controle geométrico final |
| Tratamento térmico | Constrói a dureza ou condição mecânica necessária | Permitir movimento antes que o diário final seja concluído | Terminar o diâmetro crítico primeiro e assumir que o endurecimento não o moverá |
| Moagem cilíndrica | Finaliza os diários selecionados e sua relação com o eixo do eixo | Escolha onde a geometria escalonada e os diâmetros funcionais separados devem permanecer relacionados | Selecionando o processo apenas a partir de um valor Ra |
| Moagem sem centro | Acabamento eficiente de diâmetros externos contínuos sem furos centrais | Use-o onde a estratégia de geometria e referência for adequada ao suporte sem centro | Supondo que cada eixo multipasso possa passar pela mesma configuração |
| Ultraacabamento / polimento | Refina ainda mais uma superfície quando o requisito funcional exige isso | Aplique localmente e proteja a geometria já estabelecida | Usando polimento para reparar diâmetro, circularidade ou excentricidade |
Se um desenho colocasse o Ra mais compacto em cada superfície girada, perguntaríamos quais zonas realmente se acasalam. Isso não é uma tentativa de diminuir a qualidade. É assim que mantemos os mancais críticos em uma rota controlada sem adicionar acabamentos em roscas, relevos e diâmetros de folga que não podem melhorar o desempenho do motor.
Torne a chamada de rugosidade inspecionável
Uma boa especificação informa ao inspetor onde colocar o instrumento. “Ra 0,4” numa nota geral não responde a isso. “Ra ≤ 0,4 μm no mancal ØD para comprimento L” sim. Os símbolos e dimensões reais devem seguir o padrão de desenho utilizado pelo comprador.
A página atual da fábrica de Guanshuo lista medidores de acabamento superficial, medidores de cilindricidade, projetores bidimensionais, testadores de dureza e centros de teste de engrenagens. Cada instrumento responde a uma pergunta diferente. O medidor de acabamento superficial verifica Ra. O equipamento de cilindricidade verifica a forma e a geometria rotativa relacionada. O projetor suporta perfis e dimensões de recursos. Um plano de inspeção completo envia cada requisito para a ferramenta certa.
Para cada chamada crítica de Ra, identifique a superfície, seu comprimento axial e qualquer ranhura ou aresta excluída. Se a direção de medição, o plano de amostragem ou o relatório completo forem importantes para o seu processo de aceitação, combine-os antes da produção, em vez de adicioná-los após a conclusão das peças.

Cinco erros de desenho que resolveríamos antes da produção
1. O Ra mais baixo aparece apenas no bloco de título
Gostaríamos de perguntar se isso se aplica à parte inteira ou apenas aos periódicos críticos. A solução é manter um acabamento geral realista e adicionar chamadas locais onde a montagem precisar de mais.
2. Um munhão de rolamento tem Ra, mas não tem ajuste
O acabamento não pode nos dizer como o rolamento será montado. Adicione a tolerância de diâmetro ou requisito de ajuste e a relação geométrica relevante.
3. Uma terra de focas não tem limites definidos
O moedor e o inspetor precisam saber o comprimento real do contato. Marque o terreno e, em seguida, transfira o acabamento e qualquer requisito direcional do projeto de vedação selecionado.
4. Espera-se que o polimento corrija o desvio
O polimento pode refinar a textura. Isso não cria o relacionamento ausente entre dois diários. O desvio deve ser incorporado ao ponto de referência, configuração, rota de retificação e plano de inspeção.
5. Um valor de página de produto é copiado sem o escopo do produto
Ra 0,05–0,2 μm aparece em nossa página de eixo de ultraprecisão para a posição do rolamento. Ela não deve se tornar uma nota padrão em cada RFQ de eixo. Comece com a necessidade de montagem e, em seguida, use a capacidade relevante do produto como referência de viabilidade.
Lista de verificação de RFQ para acabamento superficial do eixo do motor
Uma solicitação de cotação limpa fornece à fábrica informações suficientes para cotar o processo, não apenas o formato do metal. Antes de enviar o desenho do eixo do motor, verifique os seguintes pontos.
- A qualidade do material e a condição do tratamento térmico são indicadas.
- As zonas de rolamento, vedação, rotor, engrenagem, polia e acoplamento são identificadas.
- Cada superfície crítica possui um diâmetro claro, limite axial e valor Ra.
- Os ajustes necessários e as referências de referência são visíveis no desenho.
- Excentricidade, retilineidade, circularidade ou cilindricidade são especificados quando a função os exige.
- Os detalhes da superfície de vedação seguem o requisito de vedação ou sistema selecionado.
- As áreas não funcionais não são acidentalmente sujeitas ao acabamento local mais rígido.
- Quantidade, estágio da amostra e expectativas do relatório de inspeção estão incluídas.
- Qualquer superfície protegida ou com aparência crítica é marcada para manuseio e embalagem.
Se o desenho ainda estiver em fase de concepção, envie junto com ele as informações da peça correspondente. Podemos analisar quais zonas precisam logicamente de torneamento, retificação ou acabamento adicional e, em seguida, responder perguntas antes que um preço seja construído em torno de uma interpretação errada.
Perguntas frequentes
Qual é a rugosidade superficial típica de um eixo de motor?
Não existe um valor único de Ra para cada eixo do motor ou para cada superfície de um eixo. As páginas de produtos atuais de Guanshuo publicam Ra ≤ 0,8 μm para um produto de eixo liso inoxidável, Ra ≤ 0,4 μm para eixos lisos retificados com precisão, Ra 0,2–0,4 μm para um eixo de alta velocidade e Ra 0,05–0,2 μm na posição do rolamento de um eixo de ultraprecisão. Selecione o valor da peça correspondente, velocidade, ajuste e superfície funcional em vez de copiar o número mais baixo.
Todo o eixo do motor deve ter o mesmo valor Ra?
Geralmente não. Mancais de rolamento, áreas de vedação, assentos de rotor e recursos de acionamento realizam diferentes trabalhos. Dê chamadas de acabamento superficial local às zonas críticas e use um acabamento geral prático para áreas não funcionais. Isso mantém o desenho claro e evita pagar pela precisão onde ela não auxilia na montagem.
Um valor Ra mais baixo significa que o eixo tem melhor qualidade?
Somente se a rugosidade menor atender à aplicação e o restante da geometria estiver correta. Ra não prova diâmetro, circularidade, cilindricidade, retilineidade ou excentricidade. Um eixo de alta qualidade deve atender às especificações funcionais completas; o menor número de acabamento superficial por si só não o torna melhor.
O polimento pode corrigir o desvio do eixo ou um ajuste errado do rolamento?
Não. O polimento pode refinar a textura da superfície, mas não substitui o controle do diâmetro e da geometria. O ajuste e desvio do rolamento devem ser estabelecidos através do dado de usinagem, sequência do processo, configuração de retificação e inspeção adequada.
Que informações devem acompanhar uma legenda Ra do eixo do motor?
Identifique a superfície exata e o comprimento axial e inclua o ajuste correspondente, a referência e os controles geométricos relevantes. Para áreas de vedação, adicione qualquer requisito de direção de superfície ou textura do design de vedação selecionado. Indique também o relatório de inspeção ou o requisito de amostragem quando afetar a aceitação do pedido.
Envie-nos o desenho do eixo, não apenas o alvo Ra
Marque os rolamentos, vedações e superfícies de ajuste se não forem óbvios. A equipe de fabricação da Guanshuo pode revisar as zonas funcionais, a rota de retificação e os pontos de inspeção antes da cotação.
Solicite uma revisão do desenho