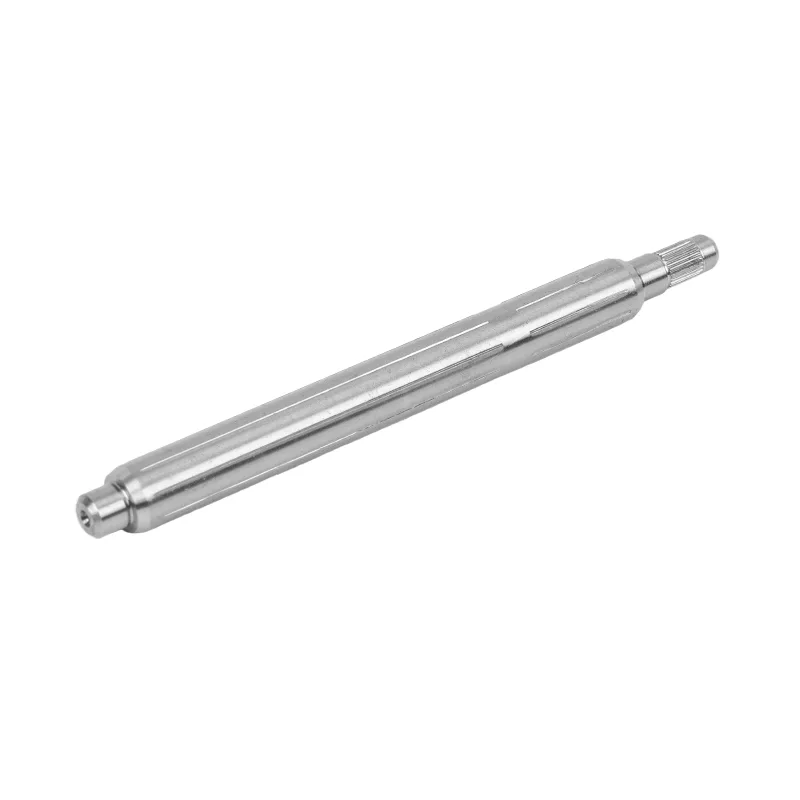
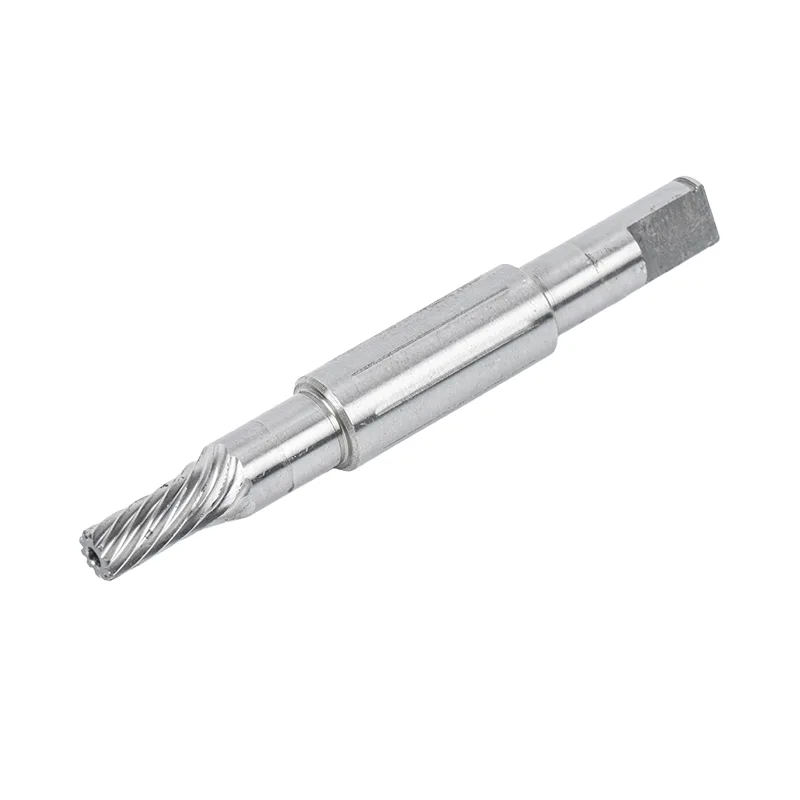
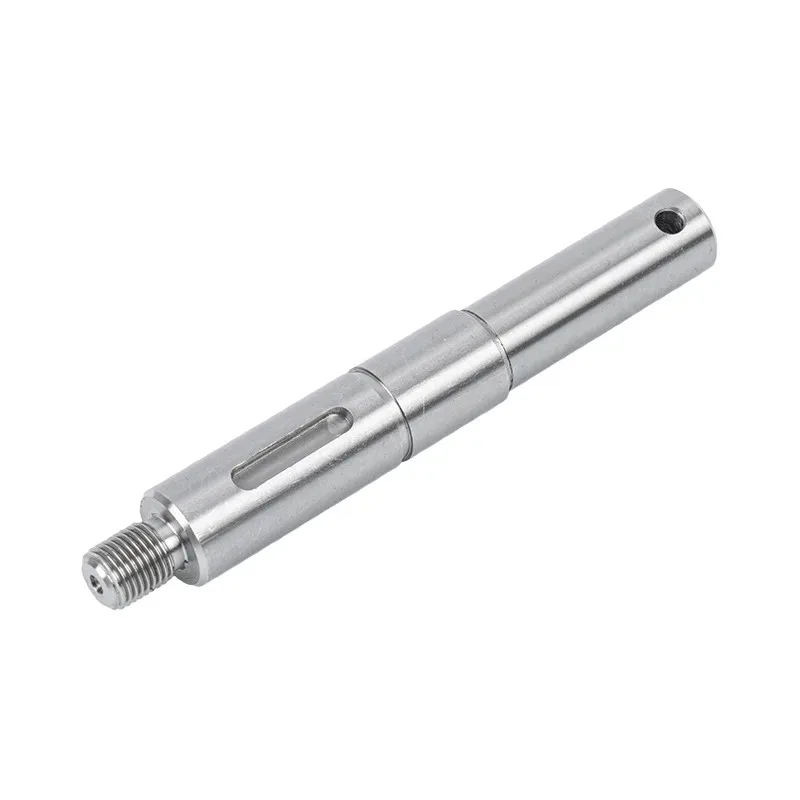
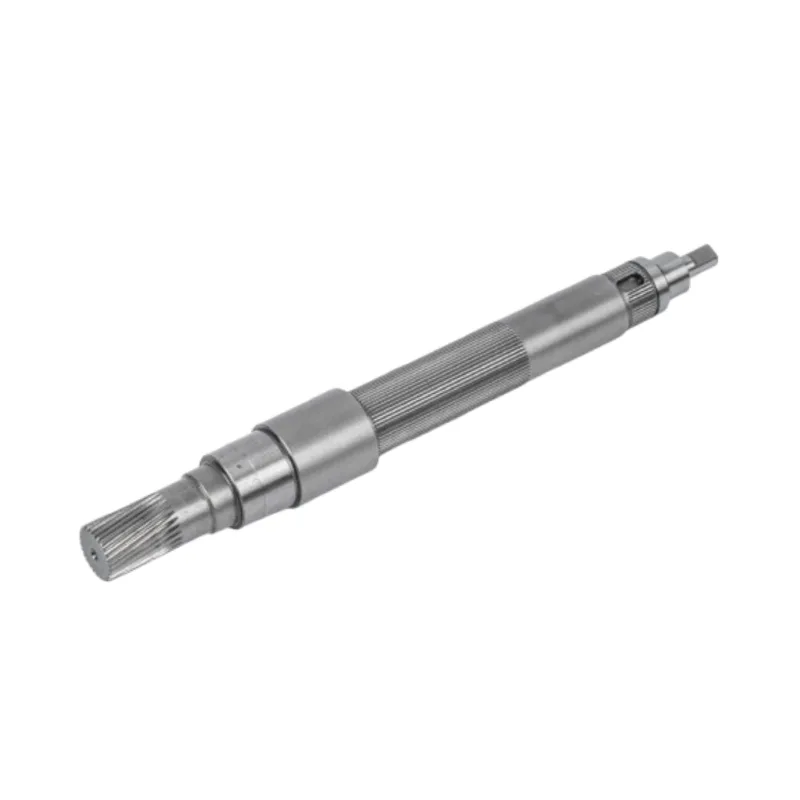
A usinagem de eixo é o processo de transformar barra bruta em um eixo acabado por meio de corte, fresamento, retificação e tratamento térmico. Em uma peça de precisão – um eixo de motor ou bomba, por exemplo – o diâmetro geralmente é mantido na faixa IT5–IT6 com um acabamento retificado de até Ra 0,4 μm. Quais processos você usa e em que ordem dependem do material, da geometria e de quão apertada deve ser a excentricidade.
Um motor é tão bom quanto o eixo que passa no meio dele. Deixe esse eixo se esgotar alguns mícrons e você sentirá isso em todos os lugares a jusante - como vibração, como ruído, como rolamentos que se desgastam meses antes. Por issousinagem de eixoestá no centro do que fazemos. Por mais de uma década, transformamos barras em eixos que mantêm suas tolerâncias sob carga, para motores de acionamento de veículos elétricos, linhas de automação e eletrodomésticos enviados para mais de quarenta países.
Este guia explica como um eixo de precisão é realmente feito: as etapas de usinagem em ordem, as tolerâncias que valem a pena discutir, os materiais e como diferenciar um parceiro de usinagem capaz de um que é meramente barato.

O que é usinagem de eixo?
A usinagem de eixo é um processo subtrativo. Você começa com uma barra redonda e remove o metal até que o que resta atenda ao desenho - os diâmetros certos, os comprimentos certos, uma chaveta aqui, uma rosca ali, tudo dentro da tolerância. Nada é adicionado; a precisão vem inteiramente da retirada do material nos lugares certos.
A razão pela qual recebeu seu próprio nome, em vez de ser confundido com a "usinagem" geral, é que um eixo gira. Um colchete pode estar a um décimo de milímetro de distância e ninguém percebe. Um eixo girando a vários milhares de RPM não pode. A concentricidade, a retilineidade e o acabamento superficial influenciam diretamente o quão silenciosamente e por quanto tempo a montagem final é executada. A usinagem de eixo de precisão consiste, na verdade, em controlar essas três coisas em todo o comprimento da peça.
O processo de usinagem de eixos, passo a passo
Não existem dois trabalhos idênticos, mas um eixo de precisão geralmente se move pela oficina aproximadamente nesta ordem. A sequência é tão importante quanto as operações individuais – esmerilhe antes de endurecer e o calor puxará a peça para fora da tolerância.
Seleção de material e corteO material em barra é escolhido de acordo com a carga e o ambiente e, em seguida, cortado no comprimento certo com um pouco mais para revestimento e retificação.Torneamento difícilEm um torno CNC, a barra é aproximada de sua forma final, deixando alguns décimos de milímetro em diâmetros críticos para a retificadora limpar posteriormente.
Perfuração ou chatoSomente para eixos ocos - o furo é perfurado ou perfurado com pistola no centro antes do acabamento externo.
FresagemChavetas, planos, estrias e furos transversais são cortados em uma fresadora ou tornofresador enquanto a peça ainda está macia e fácil de trabalhar.
Tratamento térmicoO eixo é endurecido - geralmente temperado e revenido, às vezes endurecido por indução nos munhões do rolamento - para aumentar a resistência e a resistência ao desgaste.
Terminar a moagemA retificação cilíndrica ou centerless reduz os diâmetros de operação ao tamanho final e ao acabamento superficial, corrigindo qualquer distorção deixada pelo tratamento térmico.
InspeçãoDiâmetros, excentricidade, concentricidade e rugosidade da superfície são verificados em relação ao desenho antes de qualquer coisa ser enviada.
Marcação e embalagemTratamento antiferrugem, marcação a laser quando necessário e embalagem que protege as superfícies do solo em trânsito.
- Por que o pedido é fixo:o endurecimento deforma ligeiramente uma haste - isso é física, não um defeito. Deixando a moagem final atédepoiso tratamento térmico é como você acaba com uma peça dura e resistente ao desgaste que ainda está totalmente reta. Oficinas que lixam primeiro e endurecem por último eixos de navios que medem bem no papel e vibram no campo.
Os principais processos: torneamento, fresamento e retificação
Três famílias de operação realizam a maior parte do trabalho em um eixo. O torneamento define o perfil redondo, o fresamento adiciona recursos e o desbaste proporciona precisão. Veja como eles se comparam em um trabalho típico.
| Processo | O que isso faz em um eixo | Mais adequado para | Precisão típica |
|---|---|---|---|
| Torneamento CNC | Corta o perfil redondo geral, ombros e diâmetros da barra | Cada eixo, como etapa de desbaste e semiacabamento | ±0,02–0,05 mm |
| Fresamento/torneamento | Corta rasgos de chaveta, planos, estrias, furos cruzados e roscas | Eixos com características de acionamento ou detalhes não redondos | Dependente de recursos |
| Moagem cilíndrica | Finaliza diários entre centros para obter redondeza e concentricidade | Eixos escalonados e com ombros | IT5–IT6, Ra ≤ 0,4 μm |
| Moagem sem centro | Acabamento de diâmetros simples em um suporte de trabalho, sem necessidade de furos centrais | Eixos longos e retos em volumes maiores | IT5–IT6, Ra ≤ 0,4 μm |
| Soldagem por fricção | Une dois materiais de ponta a ponta - por ex. uma cabeça inoxidável em um corpo de aço | Eixos bimetálicos que economizam em ligas caras | Articulação de força total |
A escolha entreretificação cilíndrica e sem centroé aquele que confunde os compradores com mais frequência. A retificação cilíndrica é a mais precisa das duas para uma peça com degraus, porque o eixo gira em seus próprios furos centrais. A retificação sem centro abre mão de um pouco desse controle de posição em troca de velocidade, que é exatamente o que você deseja em um eixo longo e plano com volume. Na prática, executamos ambos – a peça decide, não a máquina.
Materiais que usinamos — e como a escolha muda o trabalho
O material é a primeira decisão em qualquer eixo, e ele define tudo silenciosamente: como a peça corta, se pode ser endurecida, como se comporta em ambientes corrosivos ou higiênicos. Usinamos aço carbono, aço-liga e aço inoxidável, e a família certa se resume à carga, ao meio ambiente e ao orçamento.
| Família de materiais | Notas comuns | Por que você escolheria |
|---|---|---|
| Aço médio carbono | 1045/C45 | O burro de carga. Boa resistência, fácil de usinar, requer endurecimento por indução – cobre a maioria dos eixos de serviço geral com o menor custo. |
| Liga de aço | 40Cr/4140 | Maior resistência e resistência à fadiga, responde bem à têmpera e ao revenimento. A escolha para eixos de transmissão carregados. |
| Aço inoxidável | 303/304/316/420 | Corrosão e higiene. Usado onde o eixo recebe umidade, produtos químicos ou lavagens – alimentos, medicamentos, bombas. |
Há mais nuances aqui do que uma tabela pode conter: seleção de classe, resposta ao tratamento térmico e como cada usinagem. Nós cobrimos isso em profundidade emquais materiais são usados para eixos de motores, que vale a pena ler antes de finalizar um desenho.
Tolerâncias, acabamento e desvio: os números que importam
É aqui que a usinagem de eixos se torna interessante e onde o preço e a qualidade realmente divergem. Um desenho que simplesmente diz "ajustar o tamanho" é um trabalho muito diferente de um que indica diâmetros IT6 e desvio de 0,01 mm. Três especificações carregam a maior parte do peso.
| Especificação | O que controla | Gama de eixos de precisão | Padrão Guanshuo |
|---|---|---|---|
| Tolerância dimensional (grau IT) | Quão próximo cada diâmetro corresponde ao tamanho alvo | IT5–IT7 em ataques de corrida | IT5–IT6 |
| Rugosidade superficial (Ra) | Quão suave é o munhão do solo - impulsiona o atrito e a vida útil do rolamento | Ra 0,4–0,8 μm | Ra ≤ 0,4 μm |
| Excentricidade / concentricidade | Quão verdadeiro o eixo gira em torno de seu próprio eixo | 0,01–0,02 mm em diários chave | Realizado em diários centrais |
Uma palavra rápida sobre a leitura destes. As classes de TI vêm do sistema de tolerância ISO – um número menor significa uma faixa mais apertada, e cada queda na classe custa tempo real de usinagem, por isso vale a pena especificar a precisão apenas onde a peça realmente precisa. Ra é a rugosidade média da superfície acabada; um eixo aterrado em Ra 0,4 μm parece liso como vidro e permite que um rolamento ou vedação esfrie. O desvio une os dois: é a oscilação que você veria em um relógio comparador conforme o eixo gira, e em uma peça rotativa geralmente é o único número que decide se a montagem é silenciosa ou não.
Tratamento térmico: onde um eixo ganha força
A usinagem dá forma ao eixo; o tratamento térmico dá-lhe a sua espinha dorsal. Logo após o torneamento, a maioria dos aços para eixos são relativamente macios – ótimos para cortar rasgos de chaveta, mas não adequados para anos de carga reversa. O tratamento térmico corrige isso alterando a estrutura do aço, não suas dimensões.
A rota mais comum para o trabalho do eixo é a têmpera e a têmpera: aqueça a peça, resfrie-a rapidamente para endurecê-la completamente e, em seguida, tempere-a novamente para trocar um pouco de dureza por tenacidade. Onde apenas a superfície de rolamento precisa ser dura – um munhão de rolamento, por exemplo – o endurecimento por indução aquece apenas essa faixa e deixa o núcleo resistente. A compensação é sempre a mesma: mais resistente resiste ao desgaste, mais resistente resiste a rachaduras, e a etapa de revenido é onde você equilibra os dois.
O tratamento térmico também é a razão pela qual a ordem do processo é o que é. Como o endurecimento distorce ligeiramente a peça, ela pertenceantesa moagem final, nunca depois. Moa o eixo, depois endureça-o e você terá acabado de desfazer sua própria precisão.
Controle de qualidade no chão de fábrica
A precisão que não é medida é apenas esperança. Cada diâmetro crítico, o desvio nos munhões da chave e o acabamento da superfície são verificados em relação ao desenho antes que um poço saia do edifício. Essa disciplina de inspeção é parte da razão pela qual mantemos a certificação ISO 9001 e porque nosso trabalho ganhou 11 patentes concedidas ao longo dos anos.
A capacidade também é importante aqui, porque a precisão consistente vem de ter as máquinas certas em quantidade, em vez de um bom moedor e uma fila. Nossa linha de retificação opera 26 retificadoras cilíndricas CNC e 6 retificadoras centerless de alta precisão, que é o que nos permite manter IT5–IT6 durante toda a produção, em vez de em uma única peça principal. Como uma empresa nacional de alta tecnologia fundada em 2016, construímos a loja em torno de uma coisa: eixos que medem o mesmo na parte um e na parte dez mil.
Os eixos que usinamos
Os processos acima se reúnem em uma ampla variedade de tipos de eixos. Cada um tem suas próprias rugas de usinagem e cada um tem uma página dedicada se você quiser detalhes.
- Eixos de motor sólidos— a linha de base, emsuave, chaveta, estriadoepisouformas dependendo de como o torque é transmitido.
- Eixos ocos do motor— perfurado no centro para reduzir o peso ou direcionar a fiação e o líquido refrigerante. Vereixos sólidos versus eixos ocospara quando cada um faz sentido.
- Eixos especiais— incluindo eixos soldados por fricção em aço inoxidável e peças para bombas, válvulas e equipamentos médicos.
- Eixos de uso geral— para motores servo, de passo e de eletrodomésticos onde um perfil padrão comprovado faz o trabalho.
Como escolher um parceiro de usinagem de eixo
A maioria dos compradores consegue encontrar alguém para girar um eixo. Encontrar uma loja que suporte IT6 e desvio de 0,01 mm na peça número 5.000, e apoiá-la com papelada, é a busca mais difícil. Algumas coisas separam os dois.
Pergunte primeiro sobre a capacidade de retificação, não sobre o torneamento - o torneamento é comum, o desbaste de precisão em volume não é. Pergunte se eles podem lhe mostrar um relatório de inspeção para um diâmetro crítico e como eles lidam com certificados de materiais, porque um eixo é tão confiável quanto o aço a partir do qual ele começou. Pergunte o que acontece quando um lote é extraviado: um fornecedor sério mede, ajusta e documenta; um mais fraco envia e espera. E veja em quais motores os eixos já funcionam – uma década de trabalho em veículos elétricos, automação e sistemas de transmissão de eletrodomésticos não é algo que você possa falsificar em uma folha de especificações.
A usinagem de eixo personalizada deve ser exatamente isso: seu desenho, suas tolerâncias, seu material, cotado e feito de acordo com as especificações, em vez de extraído de um catálogo. Se um fornecedor “personalizado” continuar orientando você em direção aos tamanhos padrão, isso lhe dirá algo sobre o que ele realmente pode usinar.
Tem um desenho de eixo para citar?
Envie-nos o seu desenho 2D ou uma amostra com tolerâncias, material e acabamento marcados. Voltaremos com um orçamento e, quando for útil, uma ou duas sugestões do chão de fábrica.
Obtenha uma cotação de usinagem de eixoPerguntas frequentes
Que tolerância a usinagem de eixo pode manter?
Depende do processo. O torneamento de desbaste leva você à faixa de mais ou menos 0,05 mm, enquanto o desbaste de acabamento em um eixo de precisão traz tolerâncias de diâmetro para a faixa IT5–IT6 com rugosidade superficial de até Ra 0,4 μm. Em Guanshuo, retificamos esses níveis como padrão para eixos de motores e bombas.
Qual é a diferença entre retificação cilíndrica e sem centro?
A retificação cilíndrica mantém o eixo entre os centros, o que proporciona excelente concentricidade e se adapta a eixos escalonados ou com ressalto. A retificação centerless suporta o eixo em um apoio de trabalho e funciona mais rápido, de modo que se adapta a eixos longos e planos em volumes maiores. A maioria das lojas, inclusive a nossa, usa ambos dependendo da peça.
Qual material é melhor para um eixo usinado?
Não existe um único material melhor. O aço de médio carbono como o 1045 cobre a maioria dos eixos para serviços gerais, os aços-liga como o 40Cr suportam cargas mais altas e respondem bem ao endurecimento, e o aço inoxidável é a escolha quando a corrosão ou a higiene são importantes. A escolha certa depende da carga, do ambiente e do custo.
Você pode usinar eixos ocos?
Sim. Eixos ocos são perfurados ou furados no centro, depois torneados e retificados como um eixo sólido. Eles reduzem o peso e permitem passar a fiação, o líquido refrigerante ou um segundo eixo através do furo, o que é comum em motores EV e de automação.
Você usina eixos personalizados a partir de um desenho?
Essa é a maior parte do nosso trabalho. Envie-nos um desenho 2D ou uma amostra com suas tolerâncias, material e acabamento indicados, e faremos um orçamento. Usinamos de acordo com suas especificações e não a partir de um catálogo fixo.
Quais indústrias usam seus eixos usinados?
Nossos eixos vão para motores de veículos de nova energia, automação industrial e robótica, eletrodomésticos, bombas e válvulas e equipamentos médicos – em qualquer lugar que uma peça rotativa precise permanecer fiel sob carga.