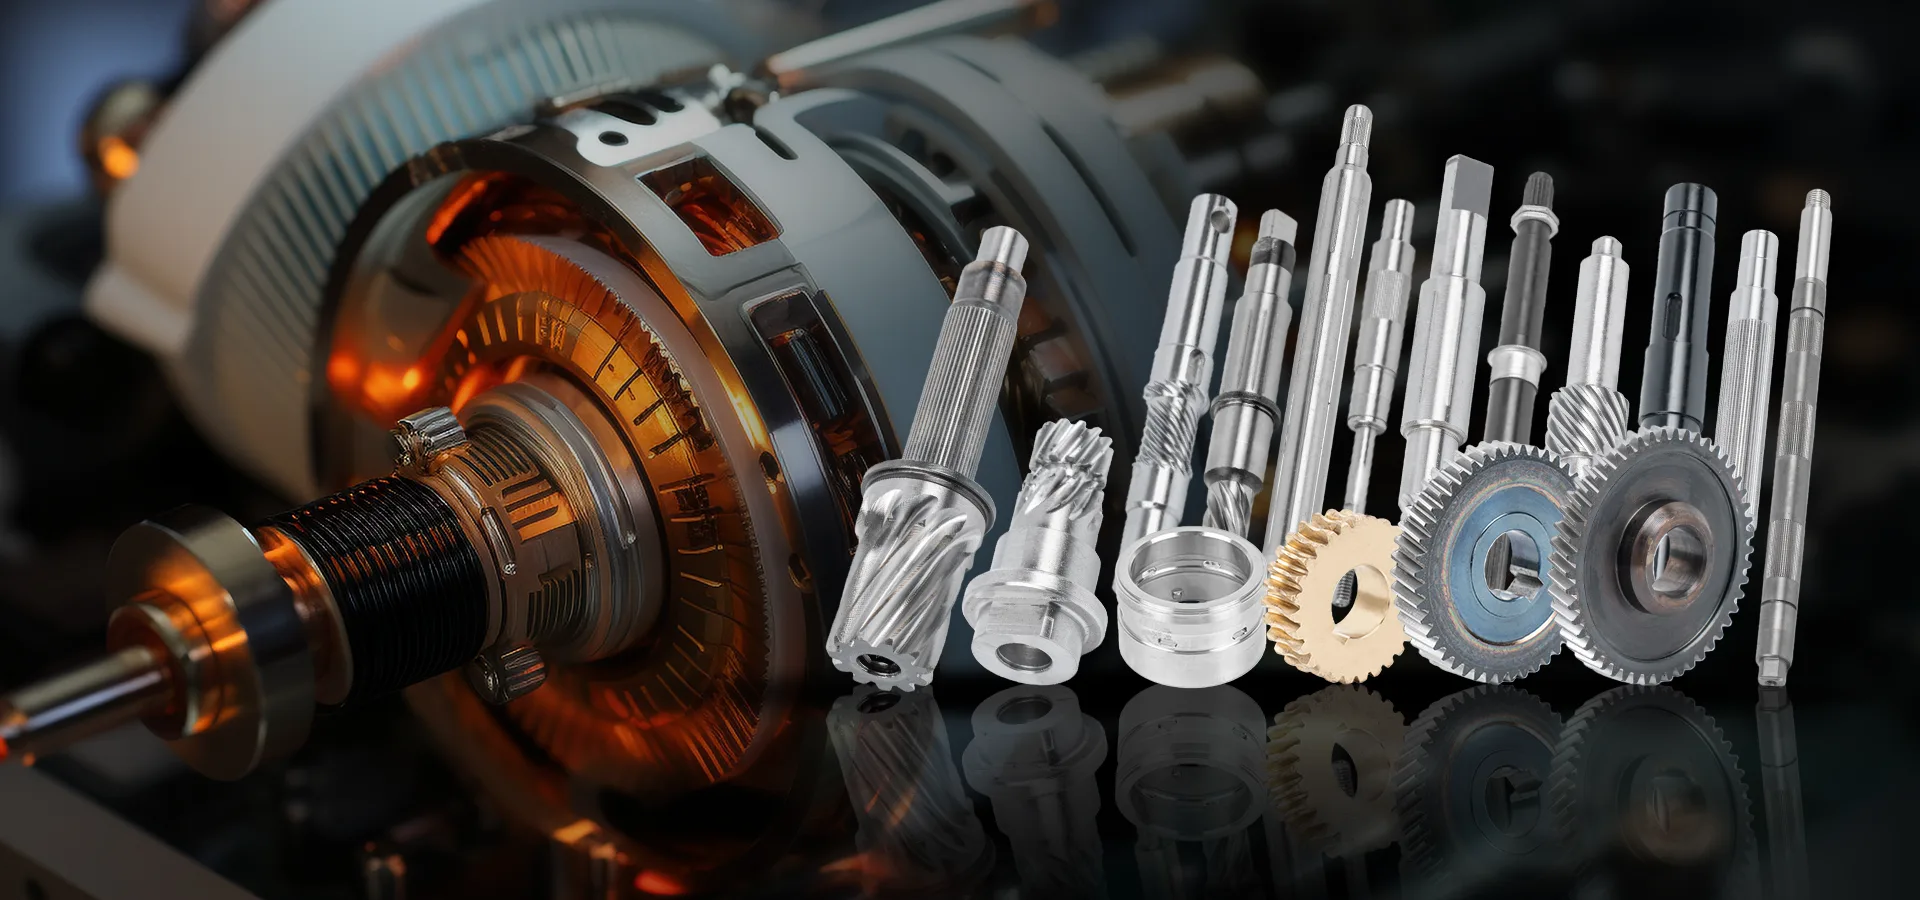
Resposta rápidaA usinagem de eixo de precisão transforma uma barra de aço em um eixo de motor acabado por meio de seis estações: inspeção de material, torneamento e fresamento CNC, corte de estrias ou engrenagens, tratamento térmico, retificação de precisão e inspeção final. A retificação sempre ocorre após o endurecimento, pois o tratamento térmico movimenta o metal. Essa sequência é o que mantém a tolerância IT5 a IT6, retilineidade dentro de 0,01 mm e um acabamento superficial de Ra≤0,4 μm no eixo acabado.
Um finalizadoeixo do motorparece simples. Uma barra de aço brilhante, alguns degraus, talvez uma chaveta. O que essa aparência esconde é um percurso de seis máquinas, dois departamentos e um conjunto de decisões que têm de acontecer na ordem certa. Faça o pedido errado e o eixo será sucateado. Este artigo percorre a Guanshuo Precision, estação por estação, e explica como cada uma contribui para a peça acabada.
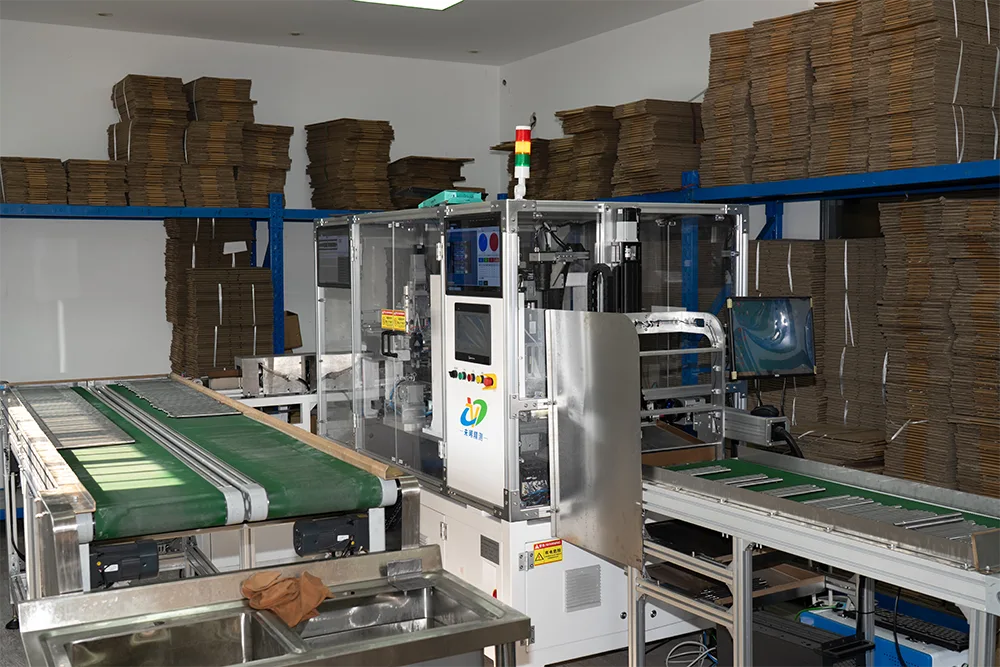
Cada eixo segue a mesma espinha dorsal. Eixos simples saltam uma ou duas estações. Eixos endurecidos e estriados usam todos os seis.
| # | Estação | O que define |
|---|---|---|
| 1 | Inspeção de entrada de material | Grau, química e condição da barra |
| 2 | Torneamento e fresamento CNC | Diâmetros, degraus, roscas, rasgos de chaveta |
| 3 | Fresagem e corte estriado | Spline e dentes de engrenagem |
| 4 | Tratamento térmico | Dureza, resistência, vida em fadiga |
| 5 | Retificação cilíndrica e sem centro | Tamanho final, redondeza, acabamento |
| 6 | Inspeção final | Prova de que a peça atende ao desenho |
O eixo começa como barra. Antes de fazer um único corte, a barra é verificada em relação ao desenho. A classe, o certificado do moinho, o diâmetro e a condição da superfície são verificados.
Esta estação parece uma papelada, mas evita o tipo de falha mais caro. Se a classe errada entrar na oficina, ninguém notará até que o tratamento térmico não atinja a dureza. A essa altura as horas de usinagem já foram gastas. Guanshuo opera eixos em aço carbono 45#, aço-liga 40Cr e 4140, aço endurecido 20CrMnTi e aço inoxidável 304 ou 316L, portanto, a confusão de graus é um risco real que pode ser detectado aqui.
É aqui que o eixo toma forma. A barra é torneada em seus diâmetros brutos, os degraus são cortados e o trabalho de fresamento adiciona rasgos de chaveta, planos e furos transversais.
O detalhe importante é quantas configurações são necessárias. Cada vez que uma peça é desfixada e fixada novamente, um pequeno erro surge entre os recursos. As máquinas torno-fresadora cortam recursos de torneamento e fresamento em uma única fixação, para que o rasgo de chaveta permaneça fiel ao diâmetro em que está assentado. Guanshuo opera 3 máquinas combinadas de torno-fresamento e 2 centros de usinagem ao lado de cerca de 60 máquinas CNC gerais, de modo que eixos complexos podem ser direcionados para uma máquina de configuração única, enquanto os mais simples operam em volume em outro lugar.
Os maquinistas deixam material de retificação nos munhões aqui, geralmente alguns décimos de milímetro. Muito pouco e a retificação não podem eliminar a distorção do endurecimento. Se for demais, o lixamento demora mais e aquece a peça. Julgar essa mesada é uma das habilidades silenciosas de uma oficina de poços.

Eixos que passam por dentes em vez de por uma chave vão para o departamento de fresagem. Uma fresa corta a estria ou forma de engrenagem à medida que o eixo gira no ritmo do cortador. Guanshuo opera 6 fresadoras para este trabalho.
A precisão do spline é medida pelo erro de divisão, que é o quão uniformemente os dentes estão espaçados ao redor do eixo. Dentes irregulares significam que alguns dentes suportam mais carga do que outros, e esses dentes falham primeiro. As tolerâncias mantidaseixos estriadosrefletir a forma:
| Forma spline | Erro de divisão | Personagem |
|---|---|---|
| Involuir | ≤0,015 a 0,03 mm | Filete de raiz grande e autocentrante, melhor resistência à fadiga |
| Retangular | ≤0,02mm | Forte sob impacto e carga descentralizada |
| Triangular | ≤0,01 a 0,02 mm | Dentes finos, autocentrantes, para cargas mais leves |
Os flancos dos dentes estriados evolventes são acabados em Ra≤0,8 a 1,6 μm, com simetria estriada mantida em ≤0,02 mm. Essa superfície é importante porque os flancos deslizam ligeiramente sob carga e um flanco áspero se desgasta e se desgasta. O filete da raiz do dente é cortado em R0,3 a R0,8, o que distribui a tensão na raiz em vez de concentrá-la. Os filetes de raiz são onde os dentes estriados quebram, portanto esse raio é uma característica de fadiga, não cosmética.
A usinagem dá forma ao eixo. O tratamento térmico confere-lhe resistência. A peça é temperada e revenida para maior tenacidade do núcleo ou endurecida por indução onde apenas a superfície precisa ser dura.
Qual rota depende do dever. Um eixo que deve resistir à fadiga por flexão em toda a sua seção é totalmente endurecido. Um eixo que precisa de um munhão de rolamento rígido sobre um núcleo resistente obtém endurecimento por indução somente nesse munhão. Classes de endurecimento como 20CrMnTi são carburadas, o que cria uma película dura sobre um núcleo macio e absorvente de choque. A dureza final típica vai de 42 a 48 HRC, e os eixos de grau de fuso vão de 60 a 65 HRC.
A retificação é onde um eixo se torna uma peça de precisão. Tudo antes disso é preparação. Guanshuo opera 26 retificadoras cilíndricas CNC e 6 retificadoras centerless de alta precisão, que é o maior bloco único de equipamentos da fábrica.
O eixo é mantido entre os centros e retificado em um diâmetro de cada vez. Como gira em torno de seus próprios orifícios centrais, cada diário acaba concêntrico com todos os outros. Este é o método para eixos escalonados, assentos de rolamentos e qualquer coisa onde os diâmetros devam ser fiéis entre si.
O eixo repousa sobre uma lâmina entre um rebolo e um rebolo regulador, sem nenhum centro. As peças passam continuamente. É rápido e excelente para manter um diâmetro consistente em um eixo longo e fino sem desviar a peça. Este é o método para simpleseixos lisosem volume.
| Moagem cilíndrica | Moagem sem centro | |
|---|---|---|
| Parte é mantida | Entre centros | Em uma lâmina, sem suporte |
| Melhor em | Concentricidade entre diâmetros | Consistência de tamanho ao longo do comprimento |
| Se adequa | Eixos escalonados e multidiâmetros | Hastes longas e lisas, alto volume |
| Taxa de transferência | Mais devagar, parte por parte | Alimentação rápida e contínua |
A maioria dos eixos usa ambos. A retificação sem centro ajusta o tamanho do corpo liso rapidamente e, em seguida, a retificação cilíndrica finaliza os munhões críticos. Juntos, eles fornecem precisão IT5 a IT6, retilineidade de 0,01 mm e Ra≤0,4 μm. Com um passe de ultraacabamento, a superfície pode atingir Ra 0,2 μm.

O refrigerante não é um detalhe aqui. Um fluxo de refrigerante seco ou mal direcionado permite que a superfície aqueça, o que pode queimar a camada do solo e deixar pontos fracos invisíveis aos olhos. Os operadores observam a condição do revestimento da roda e o fluxo do líquido refrigerante com a mesma atenção que observam a leitura do tamanho.
Um eixo não está acabado quando sai do moedor. Está terminado quando é medido. Guanshuo mantém 6 pessoas no departamento de qualidade e uma sala de instrumentos dedicados.
| Instrumento | O que verifica |
|---|---|
| Medidor de cilindricidade | Redondeza, cilindricidade, excentricidade |
| Medidor de acabamento de superfície | Ra em diários e rostos de focas |
| Projetor bidimensional | Perfis, rasgos de chaveta, chanfros, raios |
| Centro de medição de engrenagens | Precisão de estrias e dentes de engrenagem |
| Testador de dureza | Resultado do tratamento térmico |
| Inspeção óptica automática | Peneiramento dimensional de alta velocidade em volume |
O conjunto de inspeção óptica é o mais importante nas execuções de produção. A medição manual amostra um lote. A inspeção óptica examina as peças continuamente, de modo que um desvio seja detectado enquanto ocorre, e não depois que o palete é encaixotado.
A regra mais importante na fabricação de eixos é que a retificação segue o endurecimento. Parece óbvio uma vez dito, mas é a diferença entre um eixo que mantém tolerância em serviço e outro que não.
O endurecimento aquece o aço e o esfria rapidamente. O metal muda de estrutura e a peça se move. Um eixo com acabamento no tamanho final antes do endurecimento sairá do forno fora da tolerância, fora do círculo e muitas vezes dobrado. Nenhum cuidado nas estações anteriores pode evitar isso. A retificação após o endurecimento remove a distorção e define a verdadeira geometria final.
Alguns fornecedores ignoram a moagem pós-endurecimento para economizar custos. As peças são medidas de forma aceitável à temperatura ambiente com base em amostras e, em seguida, causam ruído no rolamento e desgaste precoce no campo. Esse é um dos motivos para perguntar diretamente a um fornecedor sobre a rota do processo, e não apenas sobre o preço.
A contagem de máquinas não é marketing. Eles dizem o que uma loja realmente controla internamente.
Uma oficina com tornos, mas sem retificadoras, precisa enviar a etapa crítica para fora. Uma oficina com retificadoras, mas sem fresadora, subcontrata cada eixo estriado. Cada transferência acrescenta tempo de entrega, custo e espaço para a responsabilidade se confundir. Guanshuo mantém torneamento, fresamento, fresagem, tratamento térmico, retificação e inspeção sob o mesmo teto, e é por isso que uma rota completa pode ser cotada como um preço e uma data de entrega.
A fábrica funciona desta forma desde 2016. Ela funciona de acordo com a ISO9001, possui 11 tecnologias patenteadas e é reconhecida como uma empresa de alta tecnologia de nível nacional, com mais de 50 funcionários, incluindo uma equipe dedicada de engenharia e qualidade. Os eixos dessa rota vão para motores de tração de veículos de nova energia, automação industrial e robótica, instrumentos de precisão, dispositivos médicos e eletrodomésticos de última geração.
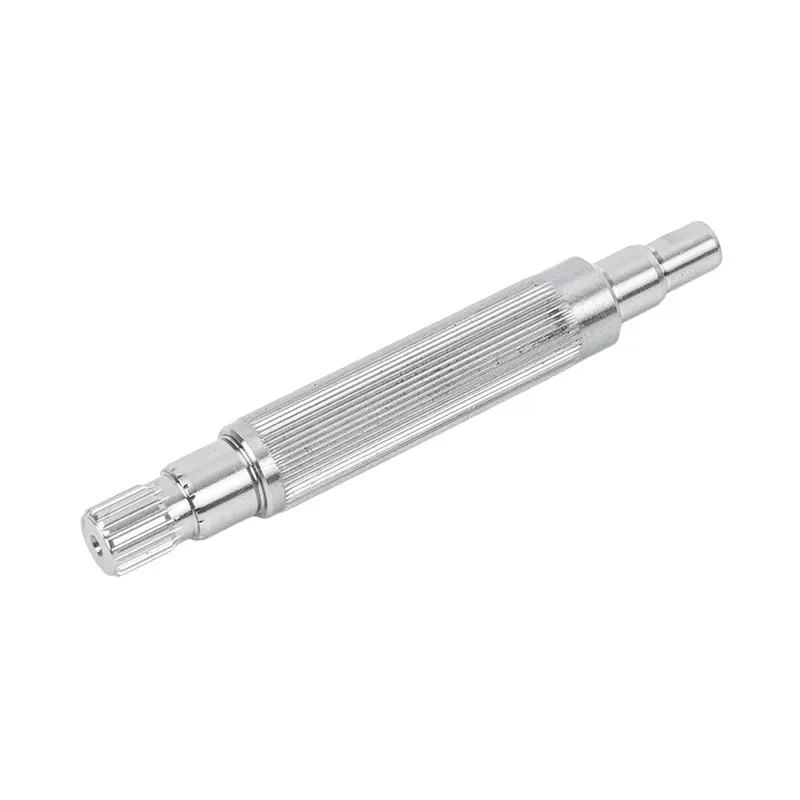
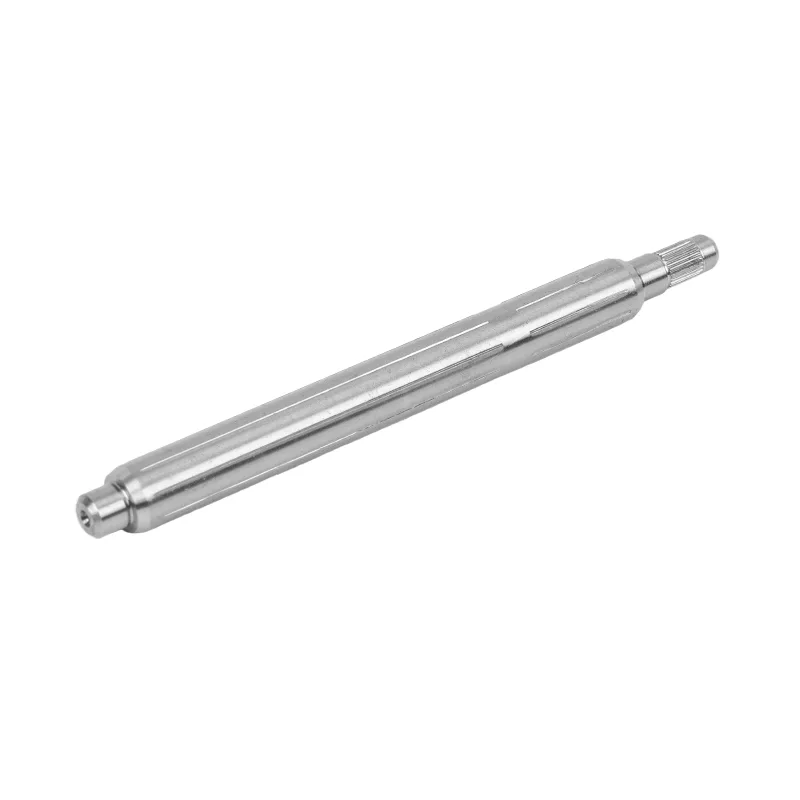
 Eixo liso retificado de precisão
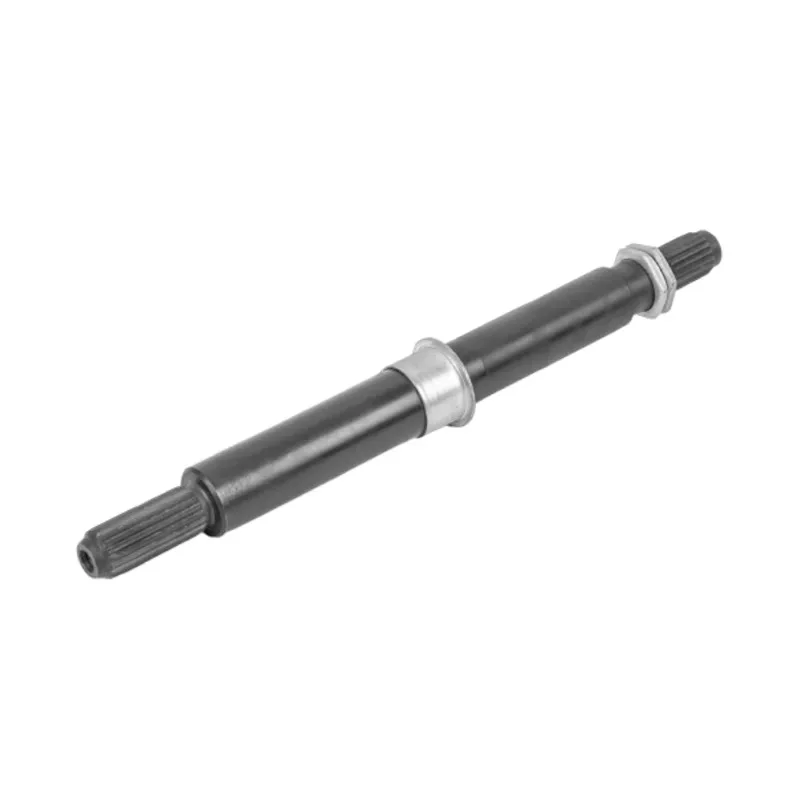
 Eixo do motor de passo único
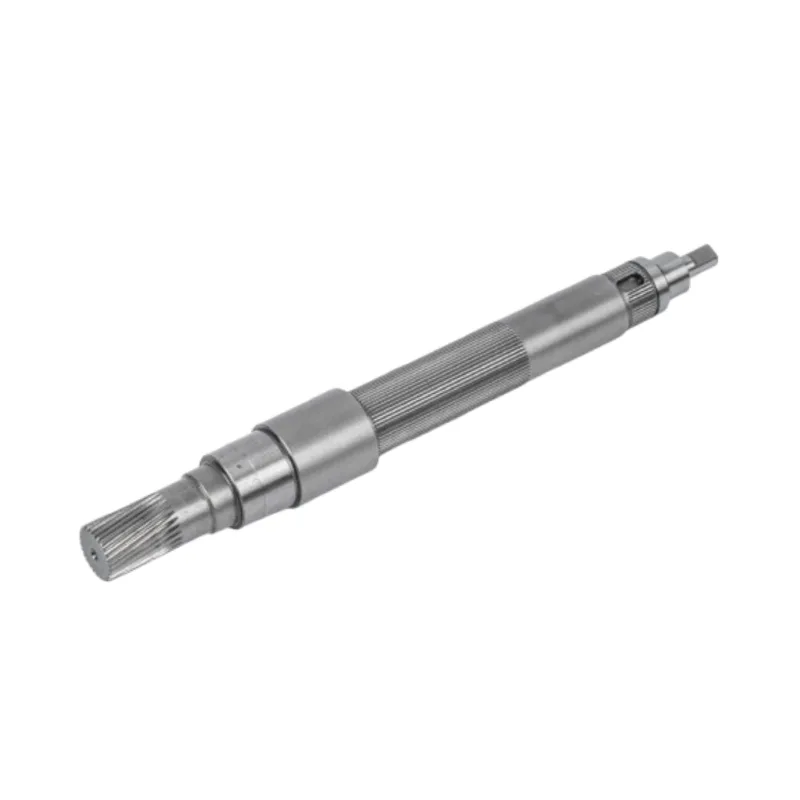
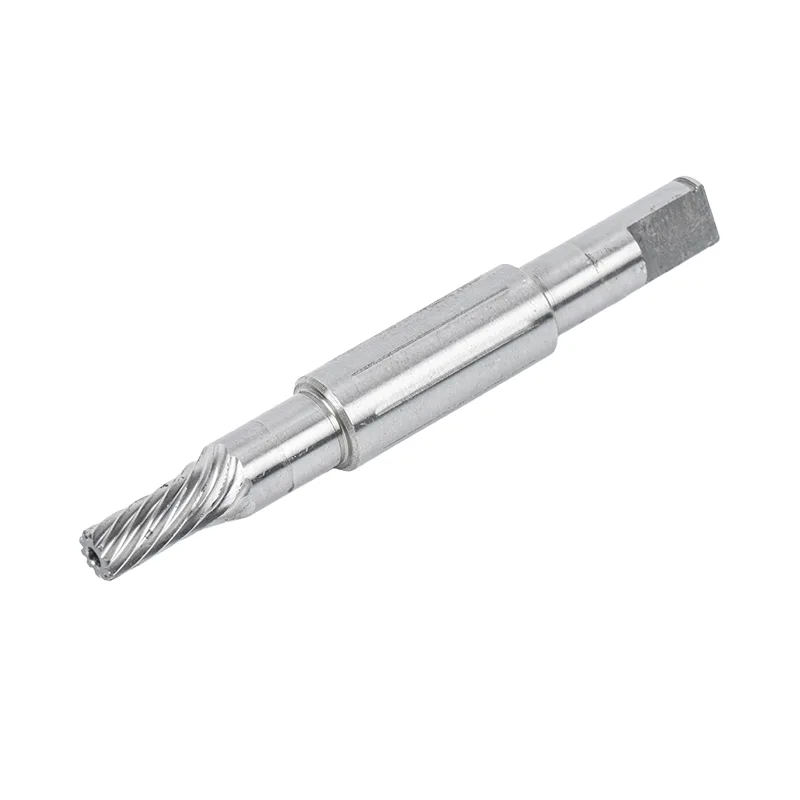
 Eixo do motor com múltiplas chavetas
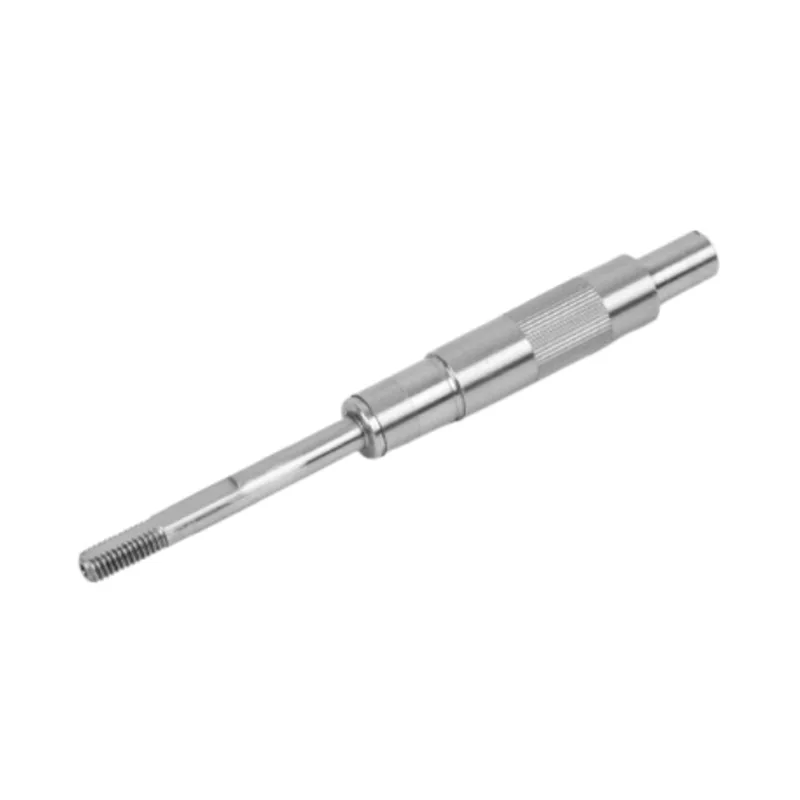
 Eixo do motor oco
Envie seu desenho ou amostra para Guanshuo Precision. O percurso completo é executado internamente, desde a inspeção da barra, passando pela fresagem, tratamento térmico e retificação de precisão, até um relatório final medido.
Solicite um orçamento Ou entre em contato com a equipe nopágina de contato.